 EspañolEspañol

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-28 Origen:Sitio


La laminación de paneles de pared acanalados de PVC es un proceso de acabado de superficies industrial que une películas decorativas a paneles de PVC extruidos con nervaduras elevadas y ranuras empotradas. El proceso generalmente implica la preparación de la superficie, la alimentación de la película, la aplicación de adhesivo, el recubrimiento del perfil y la inspección del panel terminado.
A diferencia de la laminación de paneles planos, la laminación de paneles estriados de PVC requiere un control preciso de la tensión de la película, la distribución del adhesivo y el contacto del rodillo envolvente. Estos factores ayudan a que la película decorativa siga el perfil tridimensional del panel sin arrugas, burbujas, desalineación de la película o unión incompleta.
Esta guía explica cómo funciona el proceso de laminación de paneles de pared acanalados de PVC, sus principales pasos de producción, ajustes importantes de la máquina, defectos comunes y soluciones prácticas para los fabricantes de paneles decorativos.
Tabla de contenido
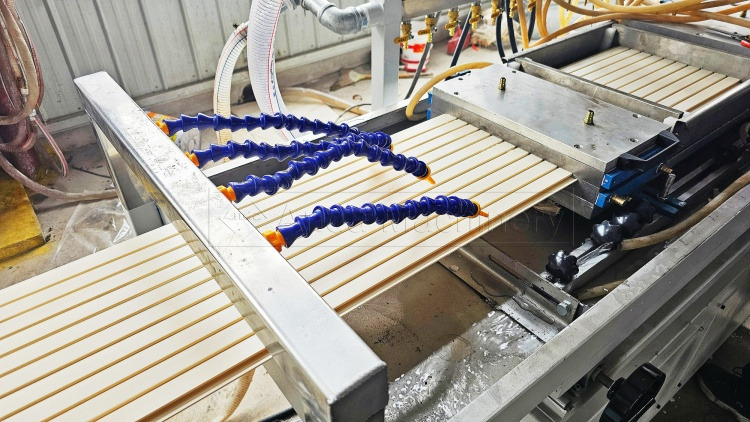
La laminación de paneles de pared acanalados de PVC es un proceso de fabricación que se utiliza para aplicar películas decorativas a paneles de pared de PVC que presentan nervaduras elevadas paralelas y ranuras empotradas.
La película decorativa se adhiere a la superficie del panel mediante un sistema adhesivo compatible y una serie de rodillos de presión. Dependiendo de los requisitos de producción, los fabricantes pueden utilizar cola fría o sistemas adhesivos termofusibles PUR.
Los acabados decorativos comunes incluyen:
Patrones de vetas de madera
Efectos de mármol y piedra.
Colores sólidos
Acabados mate
Diseños con efecto metálico
Películas decorativas texturizadas
El propósito de la laminación es crear una superficie decorativa consistente manteniendo al mismo tiempo la geometría acanalada original del panel.
A diferencia de la instalación de paneles de pared, que implica fijar paneles terminados a las paredes, la laminación industrial se realiza durante la etapa de fabricación del panel o acabado de la superficie.
Los paneles planos tienen superficies relativamente uniformes, lo que permite unir películas decorativas utilizando rodillos de presión convencionales.
Los paneles estriados contienen ranuras, esquinas y superficies elevadas repetidas. La película debe seguir estos contornos sin estirarse excesivamente ni atrapar aire.
Tres factores hacen que el proceso sea más exigente:
1. Geometría de superficie compleja
La película debe adaptarse a las nervaduras elevadas, las paredes de las ranuras y las áreas rebajadas.
2. Distribución desigual de la presión
Es posible que los rodillos planos convencionales no proporcionen suficiente contacto dentro de ranuras estrechas o profundas.
3. Tensión y alineación de la película.
La tensión o el seguimiento incorrectos pueden provocar arrugas, patrones distorsionados o movimiento lateral de la película.
Para obtener resultados consistentes, los fabricantes necesitan un sistema adhesivo adecuado, una película decorativa compatible y rodillos envolventes específicos para cada perfil.
Una máquina laminadora de paneles de pared estriados de PVC aplica una película decorativa a la superficie de un panel de PVC extruido mediante la alimentación coordinada de la película, la aplicación de adhesivo y la envoltura con rodillo.
La lámina decorativa se desenrolla y se guía hacia el panel móvil. Se aplica un adhesivo compatible a la película o sustrato según el sistema de unión seleccionado.
Luego, el panel y la película pasan a través de una serie de rodillos de presión. Estos rodillos están dispuestos para establecer contacto a través de las superficies elevadas, paredes de ranura y áreas rebajadas.
Después de envolver, el panel laminado pasa a manipulación e inspección posteriores.
Componente de la máquina | Función principal |
|---|---|
Unidad de desenrollado de película | Suministra película decorativa de forma continua. |
Sistema de guía de película | Mantiene la alineación y el seguimiento de la película. |
Unidad de aplicación de adhesivo | Aplica una capa adhesiva controlada. |
Rodillos de envoltura de perfiles | Presione la película sobre superficies elevadas y empotradas. |
Sistema de transporte de paneles | Mantiene el movimiento estable del sustrato. |
Sistema de control | Coordina la operación de la máquina y la configuración del proceso. |
Unidad de manipulación aguas abajo | Transfiere paneles terminados para inspección y procesamiento posterior. |
La configuración exacta de la máquina depende del ancho del panel, la profundidad de la ranura, el material de la película decorativa, el tipo de adhesivo y la capacidad de producción requerida.
Por ejemplo, una máquina laminadora en línea para paneles de pared de PVC y paneles estriados de PVC puede admitir acabados decorativos en una disposición de fabricación de paneles compatible.

Un proceso típico de laminación de paneles de pared acanalados de PVC consta de seis etapas, desde la preparación del sustrato hasta la inspección del panel terminado.
Cada etapa afecta la apariencia de la superficie, la adhesión de la película y la consistencia de la producción.
Antes de la laminación, inspeccione el panel de PVC extruido para detectar contaminación de la superficie, deformación e inconsistencias dimensionales.
El polvo, el aceite, los residuos de procesamiento y las partículas sueltas pueden interferir con la unión adhesiva.
Preste especial atención a las ranuras empotradas, donde la contaminación puede ser difícil de eliminar.
Operaciones clave:
Limpiar la superficie del panel.
Eliminar el polvo y los residuos de procesamiento.
Inspeccione las dimensiones de la ranura y el estado de la superficie.
Verifique la planitud del panel y la estabilidad dimensional.
Verificar la compatibilidad con el adhesivo seleccionado.
Algunas formulaciones de PVC pueden requerir un tratamiento superficial adicional o una imprimación para lograr una adhesión adecuada.
Instale el rollo de película decorativa en la unidad desenrolladora.
Coloque la película de acuerdo con el ancho de cobertura requerido y la línea central del panel.
Verifique la dirección de bobinado, el estado del rollo y la orientación del patrón decorativo.
La colocación incorrecta de la película puede causar una cobertura desigual o una desalineación del patrón durante el envoltorio.
Operaciones clave:
Coloque el rollo de película decorativa.
Alinee la película con el panel de PVC.
Verifique la dirección de desenrollado.
Ajuste la tensión inicial de la película.
Inspeccione la película en busca de arrugas o daños en los bordes.
La tensión de la película debe permanecer estable durante todo el proceso de laminación.
Una tensión excesiva puede estirar la película decorativa, distorsionar los patrones impresos o hacer que la película se levante de las ranuras empotradas.
Una tensión insuficiente puede crear holgura, lo que resulta en arrugas y pliegues.
La velocidad de alimentación de la película también debe permanecer coordinada con la velocidad de transporte del panel.
Operaciones clave:
Establezca una tensión de desenrollado estable.
Verifique el seguimiento de la película.
Sincroniza el movimiento de la película y el panel.
Evite cambios bruscos de velocidad.
Verifique que la película no se estire excesivamente.
La tensión adecuada depende del material de la película, el espesor, la flexibilidad y las condiciones de producción.
El adhesivo proporciona la unión entre la película decorativa y el sustrato de PVC.
Dependiendo de la configuración del equipo, se puede aplicar adhesivo a la película o al panel.
Los sistemas de cola fría y termofusible PUR requieren condiciones de procesamiento diferentes.
Operaciones clave:
Verifique la compatibilidad del adhesivo.
Establezca las condiciones de aplicación requeridas.
Mantenga una distribución uniforme del adhesivo.
Evite la acumulación excesiva de adhesivo.
Verifique el tiempo abierto del adhesivo y el comportamiento de humectación.
El exceso de adhesivo puede provocar que se exprima o se acumule, mientras que un adhesivo insuficiente puede provocar una unión débil o delaminación.
La lámina decorativa pasa a través de una serie de rodillos envolventes específicos para cada perfil.
Estos rodillos aplican presión a las superficies de unión deseadas, ayudando a que la película se ajuste a la geometría del panel.
Las posiciones de los rodillos deben ajustarse según la profundidad de la ranura, el ancho de las nervaduras, la flexibilidad de la película y el comportamiento del adhesivo.
Operaciones clave:
Establecer contacto cinematográfico inicial.
Aplicar presión progresiva a lo largo del perfil.
Guíe la película a lo largo de las paredes de las ranuras.
Asegure el contacto dentro de las áreas empotradas.
Inspeccione si hay aire atrapado, arrugas y puentes de película.
La secuencia de envoltura debería adaptarse a la geometría real del panel en lugar de depender de una disposición de rodillos universal.
Después del envoltorio, la unión adhesiva debe desarrollarse en las condiciones especificadas por el proveedor del adhesivo.
El panel terminado debe inspeccionarse para determinar su apariencia y adherencia antes de continuar con su procesamiento o embalaje.
Elementos clave de inspección:
Alineación de patrones decorativos
Arrugas y pliegues superficiales.
burbujas de aire
Cobertura completa del surco
Adhesión de bordes
Arañazos superficiales
Separación de película local
Evite una manipulación excesiva o una presión de apilamiento antes de que el adhesivo alcance suficiente fuerza de manipulación.
La calidad estable de la laminación depende del control de varios parámetros de producción interconectados.
Los ajustes correctos deben establecerse mediante pruebas controladas utilizando el panel de PVC, la película decorativa y el adhesivo reales.
Parámetro | Función principal | Riesgo de configuración incorrecta |
|---|---|---|
Tensión cinematográfica | Mantiene una alimentación de película estable | Arrugas, estiramientos, distorsión del patrón. |
Presión del rodillo | Establece contacto entre la película y el panel. | Unión débil o deformación del panel. |
Peso del revestimiento adhesivo | Proporciona suficiente material adhesivo. | Delaminación o acumulación de adhesivo |
Velocidad de producción | Coordina las etapas del proceso. | Envoltura inestable o tiempo de unión insuficiente |
Temperatura del adhesivo | Mantiene condiciones de aplicación adecuadas. | Pobre flujo o degradación del adhesivo |
Alineación de rodillos | Mantiene un contacto de perfil consistente | Envoltura y movimiento de película desiguales. |
Flexibilidad de la película | Permite que la película siga la geometría del surco. | Puentear, levantar o agrietar |
La tensión de la película debe ser suficiente para mantener una alimentación estable sin estirar el material decorativo.
Las películas delgadas y las películas altamente flexibles pueden responder de manera diferente a los cambios de tensión.
Los operadores deben verificar tanto la sección de desenrollado como la sección de envoltura al diagnosticar defectos relacionados con la tensión.
La presión del rodillo debe ser suficiente para establecer contacto entre la película decorativa y las superficies del sustrato previstas.
Una presión excesiva puede distorsionar la película o deformar el panel de PVC.
Una presión insuficiente puede provocar una unión incompleta, especialmente en el interior de las ranuras rebajadas.
La geometría, la dureza y la posición del rodillo deben adaptarse al perfil del panel.
El peso del recubrimiento adhesivo debe seguir las recomendaciones del proveedor del adhesivo y verificarse mediante pruebas de producción.
La cantidad adecuada depende de las características del sustrato, la construcción de la película, la química del adhesivo y el método de aplicación.
La velocidad de producción afecta el tiempo disponible para la aplicación del adhesivo, el posicionamiento de la película y el envoltorio.
La alimentación de la película y el transporte del panel deben permanecer sincronizados.
La velocidad de línea más rápida posible no es necesariamente la condición operativa más efectiva si aumenta los defectos o el desperdicio de material.
Las condiciones ambientales pueden afectar el comportamiento del adhesivo.
Para los sistemas adhesivos a base de agua, las condiciones de secado pueden ser importantes.
Para los sistemas PUR reactivos, la temperatura del adhesivo y la exposición a la humedad requieren un control adecuado.
Los defectos comunes incluyen arrugas, desalineación de la película, burbujas, puentes de la película, delaminación y levantamiento de bordes.
Estos problemas suelen estar relacionados con la alimentación de la película, el estado del sustrato, la aplicación del adhesivo, el contacto del rodillo envolvente o la compatibilidad del material.
Defecto | Posibles causas | Soluciones recomendadas |
|---|---|---|
Arrugas diagonales | Tensión desigual, alimentación sesgada | Ajustar la tensión y alineación de la película. |
Arrugas longitudinales | Exceso de película, contacto incorrecto del rodillo | Ajustar la secuencia y la presión del rodillo. |
Desalineación de la película | Guía incorrecta, alimentación inestable | Realinear la película y el sustrato |
burbujas de aire | Aire atrapado, contaminación | Mejora la limpieza y el contacto progresivo. |
Puente de película | Contacto de ranura inadecuado | Ajustar los rodillos de envoltura |
Delaminación | Mala adherencia o materiales incompatibles. | Verificar la preparación de la superficie y el adhesivo. |
Levantamiento de bordes | Contacto de borde insuficiente | Inspeccionar los rodillos de borde y las condiciones de unión. |
Distorsión del patrón | Estiramiento excesivo | Reducir la tensión inadecuada de la película. |
Las arrugas se forman cuando la película decorativa no puede moverse o adaptarse uniformemente durante el envoltorio.
Las arrugas diagonales a menudo indican una tensión desigual de la película, una alineación incorrecta o una alimentación sesgada.
Se pueden desarrollar arrugas longitudinales cuando se acumula exceso de película a lo largo del perfil del panel o cuando los rodillos distribuyen la presión de manera desigual.
Las arrugas dentro de las ranuras pueden deberse a una flexibilidad inadecuada de la película o a un contacto incorrecto del rodillo.
Para reducir las arrugas:
Mantenga la tensión de la película estable.
Inspeccione la alineación de la película y el panel.
Verifique las posiciones de los rodillos de envoltura.
Evite el estiramiento excesivo.
Verifique la compatibilidad de la película con la geometría de la ranura.
Al solucionar problemas, identifique dónde aparece la arruga por primera vez antes de cambiar la configuración de la máquina.
La desalineación de la película ocurre cuando la película decorativa se desplaza hacia los lados con respecto al panel de PVC.
Puede provocar una cobertura decorativa desigual, bordes del sustrato expuestos y patrones impresos distorsionados.
Las causas comunes incluyen:
Posición incorrecta del rollo de película.
Tensión de desenrollado desigual
Rodillos guía desalineados
Alimentación de paneles sesgados
Velocidad de producción inestable
Soluciones recomendadas:
Primero, verifique la posición del rollo de película y la línea central de transporte del panel.
A continuación, inspeccione los rodillos guía y verifique que la película ingrese a la sección de envoltura sin movimiento lateral.
Finalmente, coordine la alimentación de la película y la velocidad de transporte del panel para mantener un seguimiento constante.
Se desarrollan burbujas de aire cuando el aire queda atrapado entre la película decorativa y el sustrato.
El puenteo de la película se produce cuando la película atraviesa una ranura empotrada sin hacer contacto con las superficies de unión previstas.
Estos defectos pueden ser causados por:
Limpieza inadecuada de superficies
Distribución desigual del adhesivo
Posiciones incorrectas del rodillo de envoltura
Contacto de ranura insuficiente
Flexibilidad inadecuada de la película decorativa
Soluciones recomendadas:
Mejore la preparación de la superficie y verifique la aplicación del adhesivo.
Inspeccione la secuencia de envoltura para determinar si hay aire atrapado.
Para ranuras profundas, confirme que la configuración de la película y el rodillo sean adecuadas para la geometría del perfil requerida.
La delaminación se produce cuando la película decorativa se separa del sustrato de PVC.
El levantamiento de bordes es una forma localizada de separación cerca de los bordes de los paneles o las transiciones de perfiles.
Las posibles causas incluyen:
Superficies de sustrato contaminadas
Materiales adhesivos y cinematográficos incompatibles.
Presión de unión inadecuada
Aplicación incorrecta del adhesivo
Desarrollo insuficiente de bonos
Tensión excesiva en los bordes envueltos
Soluciones recomendadas:
Verifique la limpieza de la superficie y la compatibilidad del material antes de aumentar la presión del rodillo.
Inspeccione las condiciones de aplicación del adhesivo y confirme que las muestras terminadas se evalúen después del período de unión requerido.
El pegamento frío y la laminación termofusible PUR son dos enfoques adhesivos utilizados en el acabado de paneles decorativos.
Ambos pueden ser adecuados para paneles de pared estriados de PVC compatibles, pero sus requisitos de procesamiento difieren.
Comparación | Laminación con pegamento frío | Laminación termofusible PUR |
|---|---|---|
Tipo de adhesivo | Adhesivo compatible aplicado en frío | Adhesivo termofusible de poliuretano reactivo |
Temperatura de aplicación | Depende de la formulación | Requiere calefacción controlada |
Desarrollo de bonos | Depende del secado y la química del adhesivo. | Fraguado inicial mediante enfriamiento, seguido de curado químico. |
Principales consideraciones del proceso | Secado, tiempo abierto, humedad. | Temperatura, humedad, tiempo abierto. |
Requisitos del equipo | Recubrimiento adhesivo y envoltura | Fusión, recubrimiento y envoltura de PUR |
Problemas comunes | Secado incompleto, adherencia débil. | Temperatura de aplicación incorrecta, curado prematuro |
Sustratos adecuados | Depende de la compatibilidad del adhesivo | Depende de la compatibilidad del adhesivo |
La laminación con pegamento frío utiliza un sistema adhesivo que se puede aplicar sin las elevadas temperaturas de procesamiento asociadas con los sistemas termofusibles de PUR.
El método puede ser adecuado para aplicaciones de películas decorativas donde el adhesivo seleccionado proporciona un rendimiento de unión y secado adecuado.
La máquina laminadora de paneles de pared estriados de PVC con pegamento frío serie FM de ANDA es una opción de equipo para aplicaciones de acabado de paneles decorativos compatibles.

La laminación PUR utiliza un adhesivo termofusible de poliuretano reactivo.
El adhesivo se aplica bajo condiciones de calentamiento controladas y desarrolla fuerza de unión mediante enfriamiento y reacción química posterior.
Los sistemas PUR requieren procedimientos de mantenimiento, control de temperatura y manipulación del adhesivo adecuados.
La máquina laminadora con pegamento caliente PUR de ANDA ofrece una alternativa para aplicaciones de unión de películas compatibles.

El sistema adhesivo preferido depende de:
Formulación de sustrato de PVC
Material de película decorativa.
Rendimiento de adhesión requerido
Geometría de ranura
Velocidad de producción
Entorno operativo
Configuración del equipo
Los fabricantes deberían evaluar las combinaciones reales de materiales mediante pruebas de producción en lugar de asumir que un sistema adhesivo es universalmente mejor.
ANDA Machinery proporciona equipos para extrusión de paneles decorativos y aplicaciones de acabado de superficies.
La configuración adecuada del equipo depende del perfil del panel, la película decorativa, el sistema adhesivo y los requisitos de producción.
El equipo de laminación con cola fría se utiliza para aplicar películas decorativas compatibles utilizando sistemas de recubrimiento y envoltura adhesivos adecuados.
Para los paneles de pared acanalados de PVC, la colocación de los rodillos y la alineación de la película son particularmente importantes porque el material decorativo debe seguir repetidas superficies elevadas y empotradas.
Los sistemas de laminación en línea se pueden incorporar a acuerdos de fabricación de paneles compatibles.
Su integración requiere coordinación entre la producción de sustratos, el transporte de paneles, la aplicación de adhesivos y la envoltura de películas.
La idoneidad de la laminación en línea depende del estado del panel, la velocidad de producción requerida y la configuración del equipo.
Un sustrato consistente es esencial para una laminación confiable.
La línea de producción de paneles estriados de PVC SJSZ65/132 produce paneles de PVC estriados mediante operaciones de extrusión y conformado posteriores.
Las dimensiones estables del panel, la geometría consistente de las ranuras y la condición adecuada de la superficie ayudan a respaldar el acabado decorativo posterior.
Para aplicaciones relacionadas con la fabricación de perfiles decorativos, ANDA también proporciona una máquina para fabricar paneles de pared con paneles de rejilla de WPC.
Al discutir un proyecto de laminación, los fabricantes deben proporcionar:
Ancho y espesor del panel de PVC
Profundidad de ranura y dibujo de perfil.
Material y espesor de la película decorativa.
Acabado superficial requerido
Sistema adhesivo preferido
Capacidad de producción objetivo
Equipos existentes de extrusión o acabado.
Estos detalles ayudan a determinar la disposición de envoltura y la configuración de la máquina adecuadas.
El control de calidad debe cubrir la preparación del sustrato, la alimentación de la película, la aplicación del adhesivo, el embalaje y la inspección del panel terminado.
Etapa de producción | Artículos de control de calidad |
|---|---|
Sustrato de PVC | Limpieza, dimensiones de las ranuras, planitud del panel. |
Película decorativa | Condición del rollo, alineación, tensión. |
Aplicación de adhesivo | Uniformidad del recubrimiento, compatibilidad, condiciones de aplicación. |
Sección de embalaje | Contacto de rodillo, cobertura de ranura, aire atrapado |
Desarrollo de bonos | Condiciones de secado o curado requeridas |
Panel terminado | Arrugas, burbujas, adherencia, levantamiento de bordes, alineación de patrones. |
Revise el patrón decorativo en busca de arrugas, burbujas, rayones y cobertura inconsistente.
Inspeccione tanto las superficies elevadas como las ranuras empotradas.
Evalúe la adhesión utilizando un método apropiado para la película, el adhesivo y el sustrato seleccionados.
Las pruebas deben realizarse después de que el sistema de unión alcance la condición requerida.
Para películas decorativas direccionales o de veta de madera, verifique que el patrón impreso permanezca consistente a lo largo de toda la longitud del panel.
Mantenga registros de las condiciones operativas aprobadas, incluida la tensión de la película, la aplicación del adhesivo, la velocidad de la línea y la configuración del rodillo.
La documentación coherente ayuda a los fabricantes a reproducir resultados de producción exitosos e identificar las causas de los defectos recurrentes.
La laminación de paneles de pared acanalados de PVC es un proceso de fabricación que une películas decorativas a paneles de PVC extruidos con nervaduras elevadas y ranuras empotradas utilizando un adhesivo compatible y un sistema de rodillos envolventes.
La máquina alimenta una película decorativa hacia un panel de PVC en movimiento, aplica un adhesivo compatible y utiliza rodillos de presión para unir la película al perfil del panel.
Se pueden utilizar PVC, PET, PP y otras películas decorativas compatibles, según el sistema adhesivo, la flexibilidad de la película y la configuración del equipo.
Las arrugas suelen ser el resultado de una tensión desigual de la película, una alineación incorrecta, un contacto inadecuado con los rodillos o una flexibilidad insuficiente de la película.
Mantenga la posición correcta del rollo de película, alinee el sistema de alimentación del sustrato, inspeccione los rodillos guía y coordine el movimiento de la película y el panel.
El levantamiento de la película puede deberse a un contacto insuficiente entre los rodillos, una mala unión adhesiva, una flexibilidad inadecuada de la película o condiciones de envoltura incorrectas.
Sí. Se pueden integrar equipos de laminación en línea compatibles en disposiciones de fabricación de paneles adecuadas cuando la estabilidad del sustrato, la velocidad de la línea y las condiciones de acabado se coordinan adecuadamente.
La laminación con pegamento frío utiliza un sistema adhesivo compatible aplicado en frío, mientras que la laminación PUR utiliza adhesivo termofusible de poliuretano reactivo. Los dos métodos tienen diferentes requisitos de aplicación y desarrollo de vínculos.
Los factores importantes incluyen la limpieza del sustrato, la flexibilidad de la película decorativa, la tensión de la película, la compatibilidad del adhesivo, el contacto del rodillo de envoltura, la velocidad de producción y las condiciones ambientales.
El proceso de laminación de paneles de pared acanalados de PVC requiere un control coordinado de la alimentación de la película decorativa, la aplicación del adhesivo, la envoltura del perfil y la inspección de calidad.
A diferencia de la laminación de paneles planos, el acabado de paneles acanalados debe acomodar nervaduras elevadas y ranuras empotradas manteniendo al mismo tiempo una alineación y unión constante de la película.
Los defectos comunes, como arrugas, burbujas, desalineación de la película y delaminación, a menudo se pueden reducir mediante la selección adecuada del material, la configuración correcta de la máquina y la resolución sistemática de problemas del proceso.
Para los fabricantes de paneles decorativos, una calidad constante del sustrato y un equipo de laminación confiable son esenciales para una producción estable.
¿Busca una máquina laminadora de paneles de pared estriados de PVC?
ANDA Machinery proporciona equipos de laminación en línea, PUR y pegamento frío para aplicaciones de fabricación de paneles decorativos compatibles.
Comuníquese con ANDA Machinery con las dimensiones de su panel, el perfil de la ranura, las especificaciones de la película decorativa y los requisitos de producción para analizar una solución de laminación adecuada.


