 EspañolEspañol

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-28 Origen:Sitio


Los problemas de mezcla de mezclas secas de PVC, como grumos de polvo, mala fluidez, coloración amarillenta, dispersión desigual de los aditivos y densidad aparente inconsistente, pueden afectar la estabilidad de la extrusión y la calidad del producto terminado. Estos problemas a menudo se originan por temperaturas de mezcla incorrectas, enfriamiento insuficiente, dosificación inexacta de ingredientes o manejo inconsistente de materiales.
Una mezcla seca de PVC preparada adecuadamente debe tener una composición uniforme, una fluidez adecuada y propiedades consistentes de un lote a otro. Cuando estas características cambian, los fabricantes pueden experimentar alimentación inestable del extrusor, variaciones de color, defectos superficiales o interrupciones innecesarias de la producción.
Esta guía cubre siete problemas comunes de mezcla seca de PVC, sus posibles causas, métodos prácticos de solución de problemas y formas de mejorar la consistencia de la mezcla en la producción de tuberías, perfiles, láminas y paneles de pared de PVC.
Tabla de contenido
Antes de ajustar el mezclador de PVC, identifique el síntoma visible y determine si el problema comienza durante la mezcla, el enfriamiento, el almacenamiento o la extrusión.
La siguiente tabla de solución de problemas proporciona un punto de partida.
Problema de mezcla | Síntomas comunes | Posibles causas | Primeros controles |
|---|---|---|---|
Grumos de polvo y aglomeración. | Partículas duras, polvo pegajoso, pantallas obstruidas. | Enfriamiento insuficiente, temperatura excesiva, adición incorrecta de líquido | Temperatura de descarga de enfriamiento, alimentación de ingredientes |
Poca fluidez del polvo | Puentes en la tolva, alimentación inconsistente | Humedad, apelmazamiento, distribución inadecuada de aditivos. | Prueba de flujo, condición del polvo, humedad. |
Variación de la densidad aparente | Cambio de densidad del polvo, salida inestable del alimentador | Errores de dosificación, cambios de materia prima, mezcla inconsistente | Peso del lote, densidad aparente, registros de mezcla. |
Amarillamiento y decoloración | Polvo amarillo, rosado u oscuro | Exposición excesiva al calor, desequilibrio del estabilizador, contaminación. | Temperatura de descarga, dosificación de estabilizador, limpieza del mezclador. |
Dispersión desigual del aditivo | Rayas de color, propiedades inconsistentes del producto. | Secuencia de adición incorrecta, mezcla insuficiente | Distribución de ingredientes, estado de la cuchilla. |
Problemas relacionados con la humedad | Polvo húmedo, aglomerados, posibles burbujas de extrusión. | Materias primas húmedas, condensación, control inadecuado de la humedad. | Almacenamiento de material, humedad de relleno, ventilación. |
Inconsistencia entre lotes | Diferente flujo, color o comportamiento de extrusión. | Variación de dosificación, mezcla y enfriamiento inconsistentes | Registros de lotes, precisión de pesaje, tendencias de temperatura |
Importante: Un defecto observado en el producto extruido no significa automáticamente que la mezcla seca sea defectuosa. También se deben considerar la temperatura del extrusor, el diseño del tornillo, el tiempo de residencia del material y las condiciones de las herramientas.
La preparación de la mezcla seca de PVC generalmente implica dos etapas conectadas: mezcla en caliente a alta velocidad y enfriamiento a baja velocidad.
El objetivo es combinar resina de PVC con estabilizadores, lubricantes, rellenos, pigmentos, coadyuvantes de procesamiento y otros aditivos necesarios para producir una mezcla de polvo consistente para el procesamiento posterior.
Durante la mezcla en caliente, las cuchillas giratorias crean movimiento del material y calentamiento por fricción.
El proceso ayuda a distribuir los aditivos por toda la resina de PVC y respalda el comportamiento de absorción o recubrimiento de ciertos ingredientes de la formulación.
Una secuencia típica de mezclado en caliente incluye:
Cargando resina de PVC e ingredientes seleccionados.
Iniciando el ciclo de mezcla de alta velocidad.
Agregar los ingredientes restantes según la secuencia de formulación aprobada.
Monitoreo de la temperatura del material y comportamiento de mezcla.
Descarga de la mezcla en el punto final del proceso validado.
La temperatura de descarga correcta depende de la formulación del PVC, el diseño del mezclador, las propiedades de los ingredientes y los requisitos de producción.
Alcanzar una temperatura objetivo por sí solo no garantiza que todos los aditivos se hayan distribuido correctamente.
Después de mezclar en caliente, el material se transfiere a un mezclador de enfriamiento.
La etapa de enfriamiento reduce el calor residual, ayuda a limitar el apelmazamiento durante el almacenamiento y prepara el polvo para el transporte o la alimentación por extrusión.
Si la mezcla permanece demasiado caliente, puede volverse más propensa a aglomerarse o a una manipulación inconsistente.
El rendimiento de la refrigeración depende del diseño del mezclador de refrigeración, la temperatura del agua, las condiciones de circulación, el tamaño del lote y las propiedades del material.
Mezclado en caliente | Mezclado en frío |
|---|---|
Distribuye los ingredientes de la formulación. | Elimina el exceso de calor |
Promueve el aumento controlado de la temperatura. | Reduce el riesgo de apelmazamiento relacionado con el calor. |
Apoya la distribución adecuada de aditivos. | Ayuda a estabilizar las condiciones de manipulación de polvo. |
Prepara una mezcla de formulación uniforme. | Prepara material para almacenamiento o alimentación. |
La mezcla en seco de PVC no es lo mismo que el procesamiento de PVC fundido. El principal comportamiento de fusión, fusión y plastificación ocurre durante el procesamiento posterior, como la extrusión.

Los grumos se encuentran entre los problemas más visibles al mezclar el polvo de PVC.
Pueden aparecer como pequeños grupos, partículas pegajosas o piezas endurecidas más grandes que quedan después de mezclar o almacenar.
Grumos de polvo visibles después del enfriamiento.
Material pegado a la pared del mezclador
Aglomerados en contenedores de almacenamiento
Mala descarga de tolvas
Partículas grandes retenidas durante el cribado
Enfriamiento insuficiente: El polvo se transfiere o almacena antes de que se haya eliminado suficiente calor.
Temperatura de mezcla excesivamente caliente: la exposición innecesaria al calor puede fomentar un ablandamiento o adherencia no deseados de ciertos componentes de la formulación.
Alimentación incorrecta de aditivos líquidos: agregar ingredientes líquidos demasiado rápido o de manera desigual puede crear áreas húmedas localizadas.
Acumulación de material dentro del mezclador: Los depósitos en la pared del recipiente o en el área de descarga pueden desprenderse y contaminar lotes posteriores.
Exposición a la humedad: Los materiales húmedos pueden desarrollar aglomerados durante la manipulación y el almacenamiento.
Verifique la temperatura real del polvo en la descarga del mezclador de enfriamiento.
Verifique la temperatura y la circulación del agua de refrigeración.
Revise el punto final de mezcla en caliente.
Inspeccionar la alimentación y distribución de aditivos líquidos.
Limpiar el material acumulado en los puntos de acceso homologados.
Verifique el estado y los espacios libres de las paletas de la mezcladora de acuerdo con las instrucciones de mantenimiento del fabricante.
Evalúe las condiciones de almacenamiento si se produce apelmazamiento después de mezclar.
Consejo para la resolución de problemas: si el polvo fluye libremente inmediatamente después de enfriarse pero se forman grumos durante el almacenamiento, investigue la temperatura de almacenamiento, la condensación y la exposición a la humedad antes de cambiar el proceso de mezcla en caliente.
La mala fluidez ocurre cuando la mezcla seca de PVC no se mueve consistentemente a través de tolvas, sistemas de alimentación o equipos de transporte.
Esto puede provocar un suministro inestable de material al extrusor.
Puente de polvo dentro de la tolva de alimentación.
Descarga irregular de contenedores de almacenamiento
Salida del alimentador fluctuante
Material adherido a las superficies de transporte.
Alimentación inestable del extrusor
Un flujo deficiente de polvo puede estar asociado con:
Humedad excesiva en polvo
Aglomeración o apelmazamiento
Distribución inconsistente de lubricante o aditivo líquido
Enfriamiento inadecuado
Cambios en las características de las partículas de polvo.
Geometría inadecuada de la tolva o del equipo de alimentación
Verifique el estado del polvo. Determine si el material contiene grumos visibles, humedad o partículas pegajosas.
Mida la fluidez de manera consistente. Utilice una prueba de flujo de polvo adecuada y repetible y compare los resultados con un lote de referencia aprobado.
Revise el proceso de enfriamiento. Verifique que el polvo se descargue en condiciones de manipulación adecuadas.
Inspeccionar la adición de ingredientes. Confirmar que los aditivos líquidos y lubricantes se introducen según el procedimiento de formulación validado.
Revisa el equipo de alimentación. Los puentes también pueden resultar del diseño de la tolva, las dimensiones de salida o la configuración del alimentador.
No asuma que aumentar la velocidad del mezclador resolverá un problema de flujo de polvo. Primero identifique si la causa está relacionada con el material o con el equipo.
La densidad aparente describe la masa de polvo que ocupa un volumen aparente determinado.
Es un indicador de calidad importante porque los cambios en la densidad aparente pueden influir en el comportamiento de almacenamiento, la alimentación volumétrica y el manejo de materiales.
La densidad aparente difiere entre lotes de producción.
La salida volumétrica del alimentador cambia inesperadamente.
El comportamiento del polvo varía a pesar de utilizar la misma formulación nominal.
La alimentación del extrusor se vuelve menos consistente.
La variación de la densidad aparente puede deberse a:
Cambios en el grado de resina de PVC o lote de proveedor
Dosificación incorrecta de relleno o aditivo
Diferentes distribuciones de tamaño de partículas de polvo.
Cambios en las condiciones de mezcla.
Diferencias en el manejo de materiales o compactación.
Métodos de muestreo y medición inconsistentes
Mida la densidad aparente utilizando el mismo procedimiento de prueba para cada comparación.
Verifique los pesos reales de los lotes y los registros de formulación.
Compare las especificaciones de resina de PVC y relleno.
Revise la temperatura de mezcla en caliente y la duración del lote.
Inspeccione el mezclador en busca de desgaste mecánico anormal.
Compare los resultados con una línea base de producción aprobada.
La densidad aparente es un indicador de proceso útil, pero no debe tratarse como una medida directa o universal de la absorción de aditivos.
Por ejemplo, un aumento en el contenido de carga puede cambiar la densidad aparente sin indicar que el proceso de mezclado haya mejorado.
Mejores prácticas: Registre la densidad aparente junto con el peso del lote, el tiempo de mezclado, la temperatura de descarga y los números de lote de la materia prima.
El color amarillento o los cambios de color inesperados pueden indicar una exposición térmica excesiva, diferencias de formulación o contaminación.
Sin embargo, también puede ocurrir decoloración durante la extrusión incluso cuando la mezcla seca parece normal.
Polvo amarillento o más oscuro después de mezclar en caliente
Color desigual entre lotes
Partículas oscuras visibles en la mezcla seca.
Cambios de color durante la extrusión posterior.
Exposición térmica excesiva: el polvo puede permanecer a temperaturas elevadas más tiempo del previsto.
Dosificación incorrecta de estabilizador: Es posible que la formulación no proporcione la estabilidad térmica requerida.
Acumulación de material: El material residual expuesto a ciclos de calentamiento repetidos puede decolorarse y entrar en lotes posteriores.
Contaminación de ingredientes: El material no deseado puede afectar la apariencia del polvo.
Variación de la materia prima: los cambios en la calidad de la resina, el relleno o el pigmento pueden afectar la consistencia del color.
Verifique la precisión de la medición de la temperatura del mezclador caliente.
Revise la temperatura de descarga y el tiempo de residencia.
Confirme los procedimientos de pesaje y adición de estabilizador.
Inspeccione la cámara de mezcla en busca de material retenido.
Comparar lotes de materia prima.
Pruebe muestras de mezclas secas en condiciones controladas.
Compare el color de la mezcla seca antes de la extrusión con el producto terminado.
Si ya hay decoloración en el polvo, investigue el proceso de mezcla, la formulación y las materias primas.
Si la mezcla seca parece normal pero el producto extruido cambia de color, examine las temperaturas de extrusión, el tiempo de residencia, la condición del tornillo y otras variables de procesamiento.
Esta comparación ayuda a evitar ajustes innecesarios del mezclador.
La distribución uniforme de aditivos es esencial para el procesamiento uniforme del PVC y la apariencia del producto terminado.
Una mala dispersión puede afectar a los pigmentos, estabilizadores, cargas, lubricantes y coadyuvantes de procesamiento.
Color de polvo desigual
Grupos de pigmentos visibles.
Comportamiento de procesamiento inconsistente
Variación en la apariencia del producto terminado.
Rendimiento diferente entre lotes
Secuencia incorrecta de adición de ingredientes
Intensidad o duración de mezcla insuficiente
Dosificación inexacta
Carga excesiva del mezclador
Mala distribución de aditivos en pequeñas cantidades.
Cuchillas mezcladoras desgastadas o mal configuradas
Revisar la secuencia de formulación. Confirme que los ingredientes se agreguen en el orden recomendado por el proveedor de formulación o aditivo.
Verificar la precisión de la dosificación. Los ingredientes en pequeñas cantidades requieren especial atención porque los errores de pesaje pueden cambiar significativamente su concentración efectiva.
Verifique la carga del mezclador. Opere dentro del rango de lotes recomendado por el fabricante del equipo.
Inspeccionar el sistema de mezcla. Evalúe el estado de la hoja, la vibración anormal y los cambios en el comportamiento de calentamiento o mezclado.
Utilice un muestreo representativo. Tome muestras de diferentes partes de un lote cuando corresponda y evalúe la consistencia utilizando métodos de prueba adecuados.
La mala dispersión de los ingredientes puede contribuir a algunos defectos visibles, pero los ojos de pez no son causados exclusivamente por problemas de mezcla.
Las características de las partículas de resina de PVC, la contaminación y la fusión incompleta durante la extrusión también pueden producir defectos similares.
Si se producen ojos de pez, investigue tanto la mezcla seca como las condiciones de procesamiento posteriores.
La humedad puede ingresar al proceso de mezcla de PVC a través de materias primas, rellenos, condiciones de almacenamiento o condensación.
Algunos aditivos y cargas minerales pueden ser más sensibles a la exposición a la humedad que otros.
Polvo húmedo o pegajoso
Aglomeración de polvo
alimentación inconsistente
Posibles burbujas o huecos durante la extrusión.
Comportamiento de procesamiento inestable
Almacenamiento inadecuado de materia prima
Humedad en rellenos o aditivos.
Bolsas abiertas expuestas a condiciones de humedad.
Condensación durante el almacenamiento o transferencia
Gestión inadecuada de la humedad.
Almacene las materias primas en un ambiente seco y controlado.
Mantenga el embalaje cerrado hasta que se requieran los materiales.
Verifique el estado de humedad de masillas y aditivos.
Inspeccione los sistemas de transferencia y almacenamiento de materiales para detectar condensación.
Verifique que cualquier sistema de ventilación o filtración del mezclador funcione según lo diseñado.
Utilice pruebas de humedad adecuadas cuando el problema sea recurrente.
La humedad es una posible causa de las burbujas de extrusión, pero otras causas incluyen ingredientes volátiles, aire atrapado y condiciones de procesamiento posteriores.
Por lo tanto, los defectos de las burbujas deben investigarse durante todo el proceso de producción.
La inconsistencia del lote ocurre cuando la misma formulación nominal produce diferentes características del polvo o comportamiento de extrusión a lo largo del tiempo.
Esto es particularmente importante en la producción continua de tubos, perfiles, láminas y paneles de pared de PVC.
Diferente densidad aparente entre lotes
Cambios en la fluidez del polvo.
color inconsistente
Variación en la duración del ciclo de mezcla.
Alimentación de extrusión inestable
Errores de pesaje manual
Secuencia de adición de ingredientes inconsistente
Cambios en lotes de materia prima
Puntos finales de mezcla en caliente variables
Rendimiento de refrigeración inconsistente
Cambios en la carga del mezclador.
Desgaste del equipo o problemas de mantenimiento.
Estandarizar el procedimiento de formulación. Utilice cantidades de ingredientes documentadas y secuencias de adición.
Verificar la precisión del pesaje. Compruebe periódicamente el equipo de pesaje e investigue las desviaciones recurrentes de dosificación.
Controlar el punto final de mezcla. Utilice criterios de proceso y temperatura validados en lugar de depender únicamente del tiempo transcurrido.
Supervise el rendimiento de refrigeración. Registre las condiciones de enfriamiento, especialmente cuando cambian las temperaturas ambiente o del agua de enfriamiento.
Mantener registros de lotes. Realice un seguimiento de los parámetros de producción importantes y compare lotes anormales con lotes de referencia estables.
Para las instalaciones de producción que manejan múltiples formulaciones, los sistemas automatizados de dosificación y mezcla configurados adecuadamente pueden mejorar la repetibilidad y la trazabilidad.
La resolución exitosa de problemas de mezclas secas de PVC requiere información de proceso mensurable.
En lugar de cambiar varias configuraciones de la máquina a la vez, establezca una línea de base estable e investigue las desviaciones sistemáticamente.
Parámetro | Por qué es importante | Monitoreo recomendado |
|---|---|---|
Peso del ingrediente | Controla la precisión de la formulación | Verificar con receta aprobada |
Temperatura de descarga del mezclador caliente | Indica el punto final del procesamiento térmico | Registre cada lote |
Tiempo de mezcla caliente | Ayuda a identificar cambios en el proceso. | Duración del ciclo de seguimiento |
Temperatura de descarga del mezclador en frío | Indica efectividad de enfriamiento | Graba y compara |
Condiciones del agua de refrigeración | Afecta el rendimiento de refrigeración | Monitorear la temperatura y la circulación. |
Densidad aparente | Indica la consistencia del manejo del polvo. | Probar muestras representativas |
Fluidez del polvo | Ayuda a identificar problemas de alimentación. | Utilice pruebas de flujo repetibles |
Lote de Materia Prima | Apoya la trazabilidad | Registro de proveedor y lote |
Condición del mezclador | Afecta la consistencia de la mezcla. | Realizar inspecciones programadas. |
La temperatura de descarga proporciona información útil sobre el proceso de mezcla y ayuda a los operadores a comparar los ciclos de producción.
Sin embargo, no se debe aplicar una temperatura de descarga universal a todas las formulaciones de PVC.
El PVC rígido, el PVC flexible, las formulaciones cargadas y los diferentes sistemas estabilizadores pueden requerir diferentes condiciones de procesamiento.
El rango operativo apropiado debe establecerse mediante pruebas de formulación y recomendaciones de los proveedores de equipos.
Un enfriamiento insuficiente puede afectar la manipulación del polvo y la estabilidad del almacenamiento.
El rendimiento de la refrigeración también puede convertirse en un cuello de botella en la producción si el mezclador caliente debe esperar a que el mezclador de refrigeración esté disponible.
Supervise los tiempos de los ciclos de mezcla y enfriamiento para identificar cambios en el rendimiento del sistema.
La densidad aparente y la fluidez describen diferentes características del polvo.
Un lote puede tener una densidad aparente aceptable y al mismo tiempo mostrar un flujo deficiente debido a la humedad, la aglomeración o las interacciones de las partículas.
Registrar ambos valores proporciona una imagen más completa que confiar únicamente en cualquiera de las mediciones.
Las mezcladoras frías y calientes realizan funciones diferentes, pero ambas influyen en la calidad de la mezcla seca final.
Artículo | Mezclador caliente de PVC | Mezclador en frío de PVC |
|---|---|---|
Función primaria | Mezcla de ingredientes y calentamiento controlado. | Refrigeración y acondicionamiento de materiales. |
Control de proceso principal | Intensidad de mezcla, temperatura, adición de ingredientes. | Rendimiento de refrigeración y condición de descarga |
Problemas típicos | Sobrecalentamiento, mezcla desigual, acumulación de material | Enfriamiento insuficiente, apelmazamiento, tiempo de ciclo extendido |
Principales puntos de inspección | Cuchillas, sensores de temperatura, limpieza de la cámara. | Agua de refrigeración, agitación, sensores de temperatura. |
Efecto sobre la mezcla seca | Distribución de ingredientes e historial térmico. | Comportamiento de almacenamiento y alimentación. |
Los problemas de la mezcladora caliente pueden incluir calentamiento inconsistente, tiempo de residencia excesivo, distribución incorrecta de ingredientes y acumulación de material.
Estos problemas pueden contribuir a cambios de color, aglomeración o inconsistencia en la formulación.
Los problemas del mezclador en frío pueden incluir enfriamiento insuficiente, transferencia de calor reducida y condiciones de descarga inestables.
Un sistema de enfriamiento que funcione por debajo de su rendimiento requerido puede limitar el rendimiento general de la línea de mezcla.
Ambas máquinas deben evaluarse como un proceso coordinado y no como equipos independientes.
La inspección regular del equipo puede ayudar a identificar condiciones mecánicas que contribuyen a una mezcla inconsistente.
Utilice la siguiente lista de verificación como referencia de mantenimiento preventivo.
Artículo de inspección | Qué comprobar | Posible impacto |
|---|---|---|
Cuchillas mezcladoras | Desgaste, daños, holguras anormales. | Mezclado desigual o tiempo de ciclo cambiado |
Cámara de mezcla | Acumulación de material y contaminación. | Grumos, partículas oscuras, contaminación del lote. |
Sensores de temperatura | Limpieza y precisión de medición. | Decisiones de alta incorrectas |
Mecanismo de descarga | Fugas, obstrucciones, funcionamiento adecuado | Retención de material o transferencia inconsistente |
Sistema de enfriamiento | Suministro de agua, caudal, temperatura. | Refrigeración insuficiente |
Sellos y rodamientos | Ruido anormal, fugas, vibración. | Fiabilidad del equipo |
Equipos de dosificación | Precisión de pesaje y consistencia de alimentación | Variación de lote |
Sistema de recolección de polvo | Estado del filtro y ventilación. | Manipulación de materiales y control de polvo. |
Inspeccione la acumulación de material visible.
Revise los cambios anormales de temperatura o tiempo de ciclo.
Verificar el comportamiento de descarga de polvo.
Verificar los registros de dosificación.
Monitoree ruidos o vibraciones anormales.
Inspeccione el estado de las paletas mezcladoras.
Verifique la calibración del sensor de temperatura.
Comprobar el circuito de refrigeración.
Revisar el funcionamiento del sistema de descarga.
Inspeccione sellos, cojinetes y componentes mecánicos de acuerdo con el manual del equipo.
Las reparaciones mecánicas, el reemplazo de las cuchillas, los ajustes eléctricos y el trabajo dentro de la cámara de mezcla deben realizarse únicamente después de un aislamiento adecuado y por parte de personal calificado siguiendo los procedimientos del fabricante.
No todos los problemas de mezcla seca requieren una batidora nueva.
Se pueden abordar muchos problemas mediante el control de la formulación, el mantenimiento, la supervisión del proceso o una mejor manipulación de materiales.
Sin embargo, la evaluación del equipo puede ser apropiada cuando la capacidad de mezcla existente o el control del proceso ya no cumplen con los requisitos de producción.
Inconsistencia frecuente de lotes
Las variaciones repetidas persisten después de que se hayan verificado la formulación, las materias primas y los procedimientos operativos.
Capacidad de refrigeración insuficiente
Los ciclos de enfriamiento limitan regularmente el rendimiento de todo el sistema de mezcla.
Precisión de dosificación limitada
La manipulación manual o un equipo de dosificación inadecuado dificulta la adición repetible de ingredientes.
Requisitos de producción crecientes
El sistema de mezcla existente no puede soportar de manera consistente el consumo de material de las líneas de extrusión posteriores.
Monitoreo de proceso limitado
El equipo carece de las funciones de medición o control que requiere el proceso productivo.
Antes de tomar una decisión sobre el equipo, compare la capacidad real del lote, los tiempos de ciclo, los requisitos de formulación y la demanda de material posterior.
ANDA Machinery suministra equipos de mezcla para la preparación de polvo de PVC y aplicaciones relacionadas de procesamiento de plástico.
Para la extrusión de tubos, perfiles, láminas y tableros de PVC, la preparación de una mezcla seca estable ayuda a respaldar una alimentación de material y un rendimiento de producción consistentes.
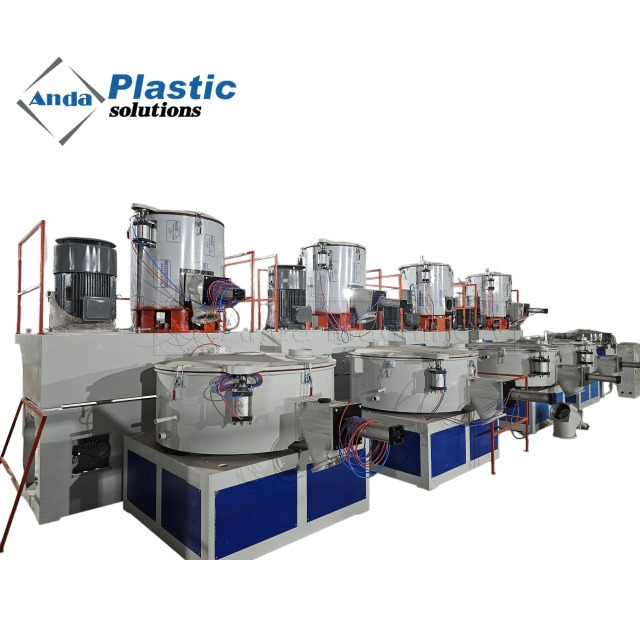
La unidad mezcladora de plástico de alta y baja velocidad para polvo de PVC SRL-Z 500/1000 combina una mezcladora caliente de alta velocidad con una mezcladora de enfriamiento de baja velocidad.
La configuración listada incluye:
Parámetro | Especificación |
|---|---|
Modelo | SRL-Z 500/1000 |
Capacidad del mezclador caliente | 500 litros |
Capacidad del mezclador en frío | 1000 litros |
Aplicación principal | Resina de PVC, polvos plásticos, masillas y aditivos. |
Función de proceso | Mezclado en caliente seguido de enfriamiento. |
Producción aplicable | Fabricación de tubos, perfiles, láminas y tableros de PVC. |
El peso real del lote y la producción dependen de la densidad aparente de la formulación, las condiciones operativas y la capacidad de trabajo aprobada del equipo.
Un sistema adecuado de mezcla en frío y en caliente debería soportar:
Mezcla controlada de ingredientes
Monitoreo estable de la temperatura del material
Enfriamiento efectivo
Transferencia de material consistente
Operación confiable en lotes repetidos
Para proyectos que requieren equipos de alimentación o dosificación adicionales, se debe evaluar en conjunto todo el flujo de trabajo de preparación del material.
Cuando hable sobre equipos de mezcla de PVC con ANDA Machinery, proporcione los siguientes detalles:
Tipo de producto de PVC: tubería, perfil, lámina, panel de pared u otra aplicación
Formulación de PVC rígido o flexible.
Principales materias primas y contenido de relleno.
Peso del lote requerido o consumo de material por hora
Equipos de mezcla existentes
Capacidad objetivo de la línea de extrusión
Problemas actuales de mezcla o enfriamiento.
Servicios públicos de fábrica disponibles y espacio de instalación.
Esta información ayuda a determinar una configuración de equipo y un arreglo de producción adecuados.
La mezcla seca de PVC puede formar grumos debido a un enfriamiento insuficiente, exposición térmica excesiva, humedad, alimentación incorrecta de aditivos líquidos o acumulación de material dentro de la mezcladora.
Si se forman grumos sólo durante el almacenamiento, investigue las condiciones de almacenamiento y la condensación, así como el proceso de mezcla.
La mala fluidez puede deberse a humedad, aglomeración, distribución inadecuada de aditivos, características de las partículas o enfriamiento inadecuado.
La geometría de la tolva y la configuración del alimentador también pueden afectar la descarga de polvo.
La densidad aparente puede cambiar debido a variaciones de la materia prima, dosificación incorrecta de ingredientes, diferentes condiciones de mezcla o métodos de medición inconsistentes.
Compare las muestras utilizando el mismo procedimiento de prueba antes de ajustar la configuración del equipo.
El color amarillento puede estar asociado con una exposición térmica excesiva, desequilibrio del estabilizador, contaminación o cambios en las materias primas.
Si el polvo parece normal pero el producto extruido se vuelve amarillo, investigue las condiciones de procesamiento posteriores.
Mejore la distribución de aditivos verificando la dosificación de ingredientes, usando la secuencia de adición correcta, manteniendo la carga adecuada del mezclador y verificando el estado de las paletas mezcladoras.
El procedimiento apropiado depende de la formulación y de las recomendaciones del proveedor del aditivo.
La mezcla en caliente combina los ingredientes de la formulación bajo agitación mecánica controlada y aumento de temperatura.
La mezcla en frío elimina el exceso de calor y prepara la mezcla seca para su posterior manipulación, almacenamiento o alimentación por extrusión.
Sí. La humedad puede contribuir a la formación de gases y defectos durante la extrusión.
Sin embargo, las burbujas también pueden resultar de otros materiales volátiles, aire atrapado o condiciones de procesamiento de extrusión.
Comience con el lote de materia prima, los pesos de la formulación, la secuencia de adición de ingredientes, la temperatura de mezcla en caliente, las condiciones de enfriamiento y la limpieza de la mezcladora.
Compare estos valores con registros de un lote de producción estable.
La frecuencia de la inspección depende de las horas de funcionamiento, la abrasividad de la formulación, el diseño del equipo y las recomendaciones del fabricante.
Los cambios en el tiempo de mezclado, la vibración o la distribución del material pueden indicar que se necesita una inspección adicional.
No. Una mezcladora de alta velocidad es una parte del proceso de preparación del material.
La calidad constante de la mezcla seca también depende del estado de la materia prima, la precisión de la dosificación, el enfriamiento, el almacenamiento, el transporte y el procesamiento posterior.
Los problemas de mezcla seca de PVC a menudo aparecen como grumos de polvo, mala fluidez, variación de la densidad aparente, decoloración, dispersión desigual de los aditivos, defectos relacionados con la humedad o calidad inconsistente del lote.
El enfoque más eficaz para la resolución de problemas es identificar el síntoma, verificar la condición del material, revisar los registros de formulación y proceso y luego inspeccionar el equipo de mezcla o enfriamiento relevante.
La dosificación consistente, la mezcla en caliente controlada, el enfriamiento efectivo y el mantenimiento regular del equipo ayudan a los fabricantes a mejorar la repetibilidad de la preparación de la mezcla seca de PVC.
Para la producción de tubos, perfiles, láminas y paneles de pared de PVC, un sistema de mezcla en frío y en caliente configurado correctamente puede respaldar una preparación estable de la materia prima antes de la extrusión.
¿Necesita una solución confiable de mezcla en frío y en caliente de PVC?
ANDA Machinery proporciona equipos de mezcla de PVC para aplicaciones de producción de extrusión y preparación de polvos industriales.
Comuníquese con ANDA Machinery con su formulación, capacidad requerida y desafíos de mezcla actuales para analizar un sistema de mezcla de PVC adecuado.


