 EspañolEspañol

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-28 Origen:Sitio


El estampado en caliente y la laminación son dos métodos comunes de acabado de superficies para paneles decorativos. El estampado en caliente utiliza calor y presión para transferir capas decorativas de una lámina portadora a un sustrato. La laminación une una película decorativa continua al sustrato mediante un sistema adhesivo compatible.
La principal diferencia es que el estampado en caliente transfiere un revestimiento decorativo, mientras que la laminación adhiere una película decorativa..
Ambos métodos se utilizan para paneles de PVC, tableros de WPC, paneles de puertas, paneles de pared y otros materiales de construcción decorativos. Sin embargo, su idoneidad depende del acabado superficial requerido, el material del sustrato, el proceso de producción y las expectativas de rendimiento a largo plazo.
Esta guía compara el estampado en caliente con la laminación en términos de principios de funcionamiento, durabilidad, apariencia, eficiencia de producción, costos y requisitos de equipo.
Tabla de contenido

Antes de examinar cada proceso, la siguiente tabla resume las principales diferencias.
Característica | Estampado en caliente | Laminación |
|---|---|---|
Principio de funcionamiento | Transfiere capas decorativas con calor y presión. | Pega la película decorativa al sustrato |
Material principal | Lámina de estampado en caliente | PVC, PET, PP o película compatible |
Método de unión | Capa de transferencia activada por calor | Sistema de unión adhesivo o prerrevestido |
Película portadora | Eliminado después de la transferencia | La película decorativa permanece en el panel. |
Temperatura | Depende de la lámina y el sustrato. | Depende del adhesivo y la película. |
Acabado superficial | Vetas de madera, mármol, metálicos, colores sólidos. | Películas veteadas de madera, mármol, mate y texturizadas. |
Espesor | Normalmente una capa transferida relativamente delgada. | Mantiene el espesor de la película aplicada. |
Cobertura de borde | Depende de las herramientas y la geometría del perfil. | Puede envolver los bordes con el equipo adecuado. |
Velocidad de producción | Depende de las condiciones de transferencia. | Depende del adhesivo y de las condiciones de aplicación. |
Defectos comunes | Transferencia incompleta, descamación, distorsión del patrón. | Burbujas, arrugas, delaminación. |
Aplicaciones principales | Paneles decorativos y perfiles compatibles. | Paneles planos, puertas, tableros para muebles, perfiles. |
La conclusión clave: el estampado en caliente suele ser adecuado cuando los fabricantes desean un acabado decorativo transferido sin conservar la película portadora completa. A menudo se prefiere la laminación cuando se requiere una película decorativa continua, un acabado texturizado o una cobertura de múltiples superficies.
El estampado en caliente, también conocido como transferencia de lámina térmica, aplica capas decorativas a un panel utilizando calor, presión y tiempo de contacto controlados.
Una lámina de estampado en caliente típica incluye una película portadora, una capa de liberación, una capa decorativa y una capa de unión activada por calor. Algunas formulaciones también contienen recubrimientos protectores.
Durante el procesamiento, un rodillo calentado presiona la lámina contra el sustrato. Las capas decorativas se transfieren al panel y se separa la película soporte.
Un proceso típico de estampado en caliente continuo consta de cinco etapas.
Paso 1: preparación de la superficie
Limpie la superficie del panel de PVC, WPC u otra superficie compatible. Elimine el polvo, el aceite y los residuos de procesamiento.
Paso 2: Alimentación de láminas decorativas
Instale el rollo de papel de aluminio y ajuste su alineación y tensión.
Paso 3: Aplicación de calor y presión.
El rodillo calentado presiona la lámina contra el panel. La temperatura y la presión activan el mecanismo de transferencia.
Paso 4: Separación de la película portadora
La película de soporte se retira según los requisitos de liberación de la lámina, dejando la capa decorativa sobre el panel.
Paso 5: enfriamiento e inspección
Inspeccione la integridad del patrón, la adhesión, el brillo y la consistencia de la superficie.
Transfiere patrones decorativos sin retener toda la película portadora.
Admite varios acabados metálicos, de imitación de madera y de imitación de madera.
Puede integrarse en sistemas de producción continua compatibles.
Evita una etapa separada de aplicación del adhesivo líquido cuando se utilizan láminas de transferencia adecuadas.
Se puede aplicar a superficies planas y perfiladas seleccionadas con las herramientas adecuadas.
El estampado en caliente requiere un control cuidadoso de la temperatura, la presión, la velocidad y la compatibilidad de la lámina.
Puede ocurrir una transferencia incompleta si el rodillo no hace contacto uniforme con el sustrato.
Los sustratos sensibles al calor pueden deformarse cuando las condiciones de procesamiento no son adecuadas.
La durabilidad del acabado transferido también depende de la construcción del recubrimiento y de la aplicación prevista.
La laminación aplica una película decorativa continua a un panel utilizando un sistema de unión compatible.
A diferencia del estampado en caliente, la película decorativa permanece en la superficie acabada.
Los materiales de películas decorativas comunes incluyen PVC, PET y PP. La película seleccionada puede proporcionar acabados veteados de madera, mármol, de colores sólidos, mate o texturizados.
Paso 1: preparación del sustrato
Limpiar el panel y verificar la compatibilidad de la superficie.
Paso 2: preparación de la película
Cargue la película decorativa y ajuste la alineación y la tensión.
Paso 3: aplicación del adhesivo
Aplique el adhesivo especificado a la película o sustrato, a menos que se utilice un sistema de película prerrevestida compatible.
Paso 4: unión de la película
Los rodillos de presión unen la película decorativa a la superficie del panel.
Paso 5: Estabilización e inspección
Permita que el vínculo se desarrolle según sea necesario. Inspeccione la adherencia, las burbujas, las arrugas y la apariencia de la superficie.
Laminación con cola fría
Utiliza un sistema adhesivo adecuado que se aplica sin los requisitos de alta temperatura de algunos procesos de fusión en caliente.
Laminación con pegamento caliente
Utiliza calor para procesar y aplicar adhesivos termofusibles compatibles.
laminación PUR
Utiliza adhesivo termofusible de poliuretano reactivo. La unión se desarrolla mediante enfriamiento y posterior curado químico relacionado con la humedad.
El tiempo necesario para alcanzar la fuerza de unión final depende de la formulación del adhesivo, las condiciones de aplicación y el sustrato.
Admite una cobertura continua de película decorativa.
Ofrece una amplia selección de materiales y texturas de películas.
Puede cubrir múltiples caras de paneles con un equipo de envoltura adecuado.
Permite a los fabricantes seleccionar películas con características de rendimiento superficial específicas.
Es adecuado para paneles planos y perfiles con formas seleccionadas.
La laminación requiere un manejo cuidadoso de la tensión de la película, la preparación de la superficie, la aplicación del adhesivo y las condiciones de unión.
Un procesamiento inadecuado puede provocar burbujas, arrugas, defectos adhesivos o delaminación.
Algunos sistemas adhesivos también requieren tiempo adicional antes de que el producto terminado alcance la fuerza de unión final especificada.
La durabilidad es uno de los factores más importantes al comparar los métodos de acabado de paneles decorativos.
Sin embargo, ninguno de los procesos proporciona automáticamente una mayor durabilidad en cada aplicación.
El estampado en caliente transfiere capas decorativas relativamente delgadas. La resistencia al rayado depende de la capa protectora, la dureza del sustrato y la formulación de la lámina.
La laminación retiene una película continua que puede ofrecer protección física adicional.
Sin embargo, el espesor de la película por sí solo no determina la resistencia al rayado. La formulación del material, el recubrimiento de la superficie y la calidad de la unión también afectan el rendimiento.
El estampado en caliente depende de la compatibilidad de la capa de transferencia y el sustrato.
La laminación depende del sistema adhesivo, la preparación de la superficie y la compatibilidad de la película.
Ambos procesos pueden experimentar descamación cuando los materiales o las condiciones de aplicación no son las adecuadas.
La resistencia a la humedad, a los agentes de limpieza y a los productos químicos depende principalmente del material decorativo seleccionado y del acabado de la superficie.
Los fabricantes deben evaluar las muestras terminadas comparándolas con los requisitos de servicio previstos en lugar de asumir que un proceso siempre funciona mejor.
La estabilidad del color, la retención del brillo y la resistencia al desgaste dependen de la formulación de la lámina o película decorativa.
Para productos expuestos a la luz solar o limpieza frecuente, seleccione materiales con características de rendimiento adecuadas.
Ambos procesos admiten una amplia gama de efectos decorativos, pero sus capacidades difieren.

El estampado en caliente puede transferir patrones impresos de vetas de madera a superficies de paneles compatibles.
La laminación se puede aplicar con películas de imitación de madera, incluidas estructuras seleccionadas en relieve o texturizadas.
Para los fabricantes que buscan texturas de madera táctiles, una película laminada texturizada adecuada puede resultar ventajosa.
Con ambos métodos se pueden obtener superficies decorativas con efecto mármol y efecto piedra.
El proceso preferido depende del patrón requerido, el acabado de la superficie, el sustrato y el procesamiento posterior.
Por ejemplo, una línea de producción de láminas de mármol UV con tableros de mármol de PVC puede incorporar un tratamiento superficial decorativo y un posterior recubrimiento UV como parte del proceso de acabado.
Las láminas para estampado en caliente están disponibles en acabados metálicos y reflectantes seleccionados.
Las películas de laminación también pueden proporcionar apariencias decorativas, de alto brillo y de efecto metálico.
El resultado final depende de la selección del material y la calidad del procesamiento.
Lamination ofrece una amplia gama de películas decorativas con acabados mate y texturizados.
El estampado en caliente también puede producir superficies mate o estampadas cuando se encuentran disponibles láminas de transferencia compatibles.
El método de acabado preferido depende del sustrato y de los requisitos del producto terminado.
Sustrato o Aplicación | Estampado en caliente | Laminación |
|---|---|---|
Paneles de puertas de PVC | Adecuado con láminas compatibles | Adecuado con película y adhesivo compatibles. |
tableros decorativos de WPC | Adecuado después de una preparación adecuada de la superficie. | Adecuado con sistema de unión compatible |
Paneles de puerta de MDF | Adecuado con preparación o imprimación adecuada. | Comúnmente utilizado para la aplicación de películas decorativas. |
láminas de mármol de PVC | Adecuado para acabados decorativos seleccionados | Adecuado para acabados de películas decorativas. |
Paneles de pared acanalados de PVC | Depende de la geometría de contacto | La envoltura del perfil puede ser adecuada |
Tableros de muebles | Adecuado para efectos decorativos seleccionados | Adecuado para aplicación de película en toda la superficie |
Perfiles de esquina decorativos | Requiere herramientas específicas para el perfil | El equipo de envoltura adecuado puede cubrir múltiples caras |
Los paneles de PVC pueden ser sensibles a una exposición térmica excesiva.
La temperatura de estampado en caliente y el tiempo de contacto deben ser compatibles con el sustrato.
Para la laminación, los fabricantes deben verificar la compatibilidad del adhesivo, la preparación de la superficie y las condiciones de unión.
Las formulaciones de WPC varían en contenido de polímero, cargas y propiedades de superficie.
Ambos procesos pueden requerir ajustes para lograr una adhesión y una calidad de superficie adecuadas.
Los paneles de MDF se utilizan ampliamente en muebles decorativos y aplicaciones de puertas.
Antes de seleccionar un método de acabado, se deben considerar la preparación de la superficie, la compatibilidad del imprimador, el contenido de humedad y la estabilidad dimensional.
La eficiencia de la producción depende de la configuración del equipo, las especificaciones de los materiales, las dimensiones del producto y las condiciones de operación.
Los equipos de estampado en caliente generalmente requieren sistemas de calentamiento, alimentación de láminas, aplicación de presión y separación de portadores.
Los equipos de laminación pueden requerir alimentación de película, aplicación de adhesivo, calentamiento, rodillos de presión y sistemas de manejo de materiales asociados.
La inversión real varía según el ancho de trabajo, el nivel de automatización y la configuración del equipo.
El estampado en caliente consume lámina de transferencia decorativa.
La laminación consume película decorativa y, en su caso, adhesivo.
Las comparaciones de costos deben considerar el consumo de material por panel terminado, las tasas de desperdicio y las condiciones de compra.
El estampado en caliente requiere energía para el calentamiento y el funcionamiento mecánico.
El consumo de energía de laminación depende del sistema adhesivo seleccionado, los requisitos de calefacción y la configuración del equipo.
No se puede suponer que ninguno de los métodos consuma menos energía sin comparar las condiciones reales de producción.
Los equipos de estampado en caliente requieren mantenimiento de los sistemas de calefacción, rodillos y componentes de manipulación de láminas.
El equipo de laminación también puede requerir limpieza y mantenimiento del sistema adhesivo.
Factor de costo o eficiencia | Estampado en caliente | Laminación |
|---|---|---|
Consumible principal | Lámina de transferencia | Película decorativa y adhesivo. |
Requisitos de calefacción | Sistema de transferencia calentado | Depende del adhesivo y la película. |
Gestión de adhesivos | Generalmente integrado en la construcción de láminas. | Sistema de unión separado o preaplicado |
Cambio | Ajuste de lámina y proceso. | Ajuste de película, adhesivo y rodillo. |
Mantenimiento | Manipulación de láminas y calentamiento | Manipulación de películas y equipos potencialmente adhesivos. |
Unión final | Depende del sistema de transferencia | Depende del sistema adhesivo |
Principales generadores de costos | Papel de aluminio, energía, residuos, mano de obra. | Película, adhesivo, energía, residuos, mano de obra. |
Para realizar una comparación de costos significativa, los fabricantes deben calcular el costo total por panel terminado aceptable en lugar de comparar únicamente los precios de compra de las máquinas.
Los defectos en el acabado de la superficie pueden reducir la apariencia del producto y aumentar el desperdicio de material.
Los problemas más comunes difieren entre los dos procesos.
Defecto | Posible causa | Solución recomendada |
|---|---|---|
Transferencia incompleta | Calor o presión insuficientes | Verifique la temperatura y el contacto del rodillo. |
pelado de papel de aluminio | Mala adherencia o contaminación. | Mejorar la preparación de la superficie |
Distorsión del patrón | Exceso de calor o tensión | Ajustar las condiciones de funcionamiento |
transferencia desigual | Desalineación de rodillos | Inspeccionar la geometría y la presión del rodillo. |
Deformación del panel | Exposición térmica excesiva | Reducir el aporte de calor inadecuado |
Defecto | Posible causa | Solución recomendada |
|---|---|---|
burbujas de aire | Aire atrapado o unión desigual | Mejorar la preparación de la superficie y la presión. |
Arrugas de película | Tensión o alineación incorrecta | Ajustar la alimentación de la película |
Delaminación | Incompatibilidad adhesiva o unión insuficiente | Verificar el sistema adhesivo |
Extracción del adhesivo | Adhesivo o presión excesivos | Ajustar las condiciones de aplicación |
Levantamiento de bordes | Mal contacto de envoltura | Comprobar la presión del borde y la compatibilidad del material. |
Los fabricantes deben inspeccionar la limpieza del sustrato, la compatibilidad del material, la alineación de los rodillos y las condiciones operativas antes de realizar cambios importantes en el proceso.
Ejecute pruebas de producción controladas y ajuste una variable a la vez.
Los registros de calidad consistentes ayudan a identificar defectos recurrentes y a mantener condiciones de producción estables.
ANDA Machinery proporciona equipos de acabado de superficies para PVC, WPC y otros materiales decorativos compatibles.
Están disponibles diferentes configuraciones de equipamiento para paneles planos, tableros de puertas y perfiles decorativos.
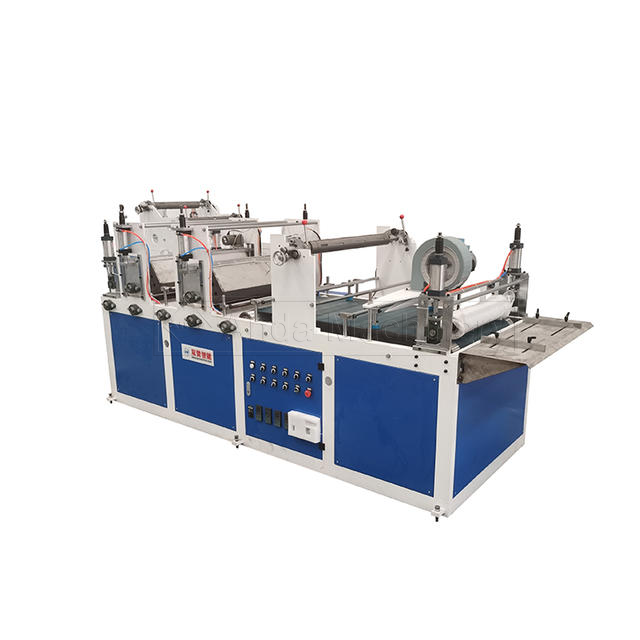
La máquina de estampado en caliente de tableros de puertas de PVC de ANDA está diseñada para aplicaciones de transferencia decorativa en tableros de puertas y materiales de paneles compatibles.
El equipo admite la aplicación de calor y presión para transferir patrones decorativos a superficies preparadas.
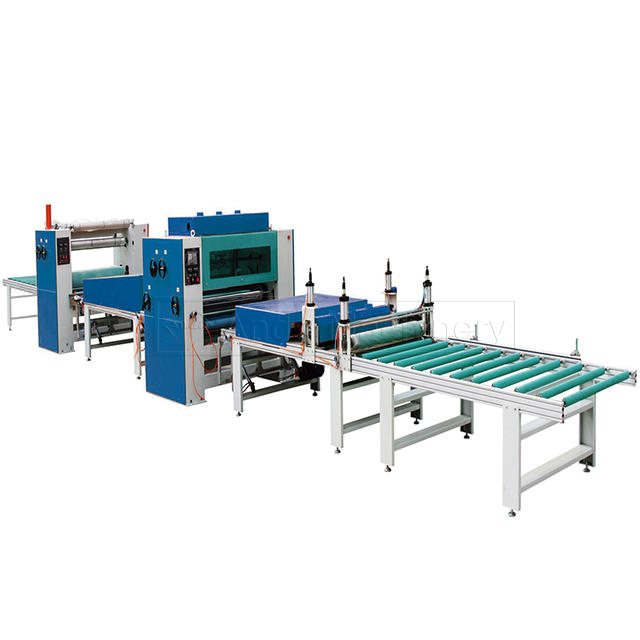
Para aplicaciones de laminación de películas, ANDA ofrece una máquina laminadora plana de PUR para tableros de espuma de PVC..
El equipo está diseñado para aplicaciones de unión de películas y tableros decorativos compatibles utilizando sistemas adhesivos PUR.
Los fabricantes pueden explorar la categoría de máquinas de acabado de superficies de ANDA para obtener equipos adicionales de acabado de perfiles y paneles decorativos.
La selección del equipo adecuado depende de las dimensiones del sustrato, el material de acabado, la apariencia de la superficie requerida y la capacidad de producción.
El estampado en caliente transfiere capas decorativas de una lámina portadora mediante calor y presión. La laminación une una película decorativa continua al sustrato utilizando un sistema de unión compatible.
No necesariamente. El estampado en caliente es adecuado para acabados decorativos transferidos seleccionados, mientras que puede preferirse la laminación para una cobertura de película continua o superficies texturizadas. La mejor opción depende de los requisitos del producto.
La durabilidad depende de la construcción de la lámina o película, el sustrato, el sistema de unión y las condiciones de servicio. Ninguno de los procesos es universalmente más duradero.
Sí. Los paneles de PVC compatibles se pueden decorar utilizando láminas y equipos de estampado en caliente adecuados. Las condiciones de procesamiento deben permanecer dentro de los límites térmicos del sustrato.
La laminación PUR puede ser adecuada para tableros de WPC compatibles cuando la preparación de la superficie, la formulación del adhesivo y las condiciones de aplicación sean apropiadas.
Las láminas de estampado en caliente suelen contener una capa adhesiva activada por calor, por lo que a menudo no es necesaria una etapa separada de aplicación del adhesivo líquido.
Las causas comunes incluyen superficies contaminadas, sistemas adhesivos incompatibles, presión inadecuada y desarrollo de unión insuficiente.
La respuesta depende del costo del equipo, los consumibles, la mano de obra, la energía, el volumen de producción, el mantenimiento y el rendimiento del producto terminado.
Sí. Se pueden integrar equipos compatibles de estampado en caliente y laminación con sistemas de producción de paneles o perfiles, según la condición del sustrato, la velocidad de producción y la disposición del equipo.
El estampado en caliente y la laminación son métodos eficaces para el acabado de superficies de paneles decorativos, pero utilizan diferentes mecanismos de unión y construcciones de materiales.
El estampado en caliente transfiere capas decorativas mediante calor y presión. La laminación une una película decorativa continua al panel.
Para PVC, WPC, MDF y otros materiales decorativos compatibles, el proceso preferido depende de la apariencia de la superficie, los requisitos de durabilidad, la compatibilidad del material, la eficiencia de producción y los costos operativos.
¿Busca equipos de estampación en caliente o laminación?
ANDA Machinery proporciona equipos de acabado de superficies decorativas para la fabricación de paneles y perfiles.
Comuníquese con ANDA Machinery para analizar los materiales de su sustrato, los requisitos de acabado decorativo, las dimensiones del panel y la capacidad de producción.


