 EspañolEspañol

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-28 Origen:Sitio


El proceso de transferencia de calor del panel de la puerta utiliza calor, presión y tiempo de contacto controlados para transferir patrones decorativos de una película portadora a PVC, WPC y otras superficies compatibles del panel de la puerta. Se utiliza ampliamente para producir acabados con vetas de madera, efecto mármol y otros acabados decorativos sin la impresión superficial convencional.
La transferencia de calor exitosa depende de cuatro factores esenciales: temperatura, presión, velocidad de producción y compatibilidad de las láminas decorativas . Los ajustes incorrectos pueden provocar descamación, arrugas, burbujas, transferencia incompleta de patrones y deformación de la superficie.
Esta guía explica cómo funciona el proceso, cómo controlar los principales parámetros y cómo los fabricantes pueden mejorar la calidad de los paneles decorativos de puertas utilizando equipos de estampado en caliente adecuados.
Tabla de contenido
La transferencia de calor del panel de la puerta, también conocida como estampado en caliente o transferencia de lámina térmica , es un proceso de decoración de superficies que transfiere capas decorativas impresas desde una película portadora a un panel preparado.
Durante el proceso, un rodillo calentado presiona la lámina decorativa contra el panel. El calor activa los mecanismos de liberación y unión de la lámina, mientras que la presión establece contacto entre la capa decorativa y el sustrato.
Una vez alcanzadas las condiciones de liberación adecuadas, la película portadora se separa, dejando el patrón decorativo en la superficie del panel.
El proceso se aplica comúnmente a:
Paneles de puertas de PVC y tableros de espuma de PVC.
Tableros para puertas y perfiles decorativos de WPC.
Paneles de MDF y madera de ingeniería compatibles.
Tableros de gabinetes de PVC.
Paneles decorativos para paredes y muebles.
A diferencia de la laminación de película convencional, el estampado en caliente generalmente transfiere capas funcionales y decorativas seleccionadas de un soporte en lugar de unir permanentemente toda la película de soporte al sustrato.
El proceso exacto depende de la construcción de la lámina y de la superficie del panel.

Un proceso típico de estampado en caliente continuo consta de seis etapas principales.
El panel debe estar limpio, dimensionalmente estable y compatible con la lámina decorativa.
Elimine el polvo, el aceite, las partículas sueltas y otros contaminantes que puedan interferir con la unión.
Verifique el espesor del panel, la planitud y el estado de la superficie antes de encender la máquina.
Instale el rollo de lámina decorativa según la dirección de bobinado del fabricante y los requisitos de la máquina.
Alinee la lámina con la superficie del panel y ajuste la tensión de la red para evitar arrugas o movimientos laterales.
Verifique que la capa decorativa mire correctamente al sustrato.
Caliente el rodillo de estampado a la temperatura de funcionamiento inicial recomendada para la lámina y el sustrato seleccionados.
Deje que el sistema de calefacción se estabilice antes de comenzar la producción.
Compruebe la uniformidad de la temperatura en todo el ancho de trabajo cuando esté disponible el equipo de medición adecuado.
Ajuste la presión para lograr un contacto uniforme sin aplastar ni deformar el panel de la puerta.
Ajuste la velocidad del transportador para proporcionar suficiente tiempo de contacto para transferir la capa decorativa.
La temperatura, la presión y la velocidad deben evaluarse juntas y no de forma independiente.
A medida que el panel pasa a través de la zona de contacto calentada, la capa decorativa se adhiere a la superficie preparada.
La película portadora se separa según las condiciones de liberación especificadas para la película.
Algunos sistemas de láminas permiten la separación mientras están calientes, mientras que otros requieren enfriamiento antes de su liberación.
Deje que el panel decorado se estabilice antes de apilarlo o procesarlo posteriormente.
Inspeccionar para:
Transferencia de patrón completa.
Aspecto superficial uniforme.
Adhesión adecuada.
Arrugas o aire atrapado.
Arañazos y deformaciones superficiales.
Separación limpia de la película soporte.
Registre la configuración del proceso aprobada para futuros lotes de producción.
La temperatura es una de las variables más importantes en el estampado en caliente de paneles de puertas.
Se necesita suficiente calor para activar el sistema de transferencia de la lámina, pero un calor excesivo puede dañar la película decorativa o distorsionar los sustratos sensibles al calor.
No existe una temperatura universal adecuada para cada lámina decorativa y panel de puerta.
La temperatura requerida depende de:
Liberación de láminas y química adhesiva.
Material del sustrato y tratamiento superficial.
Método de calentamiento por rodillos.
Espesor de la película portadora.
Tiempo de contacto.
Velocidad de producción.
Temperaturas ambiente y de sustrato.
Algunas aplicaciones de estampado en caliente funcionan entre 100 y 180 °C aproximadamente, pero este amplio rango es sólo una ilustración de la variación entre diferentes materiales y procesos. No debe considerarse como una configuración recomendada para todos los paneles de puertas de PVC o WPC.
Obtenga siempre la ventana de procesamiento correcta del proveedor de láminas y confírmela mediante pruebas de producción.
Un calor insuficiente puede impedir la activación completa del sistema de transferencia.
Los posibles resultados incluyen:
Transferencia de patrón incompleta.
Adhesión débil.
Peeling de capa decorativa.
Color desigual o áreas de patrón faltantes.
Mala liberación de la película portadora.
Cuando ocurran estos problemas, verifique la temperatura real del rodillo y el tiempo de contacto antes de simplemente aumentar el punto de ajuste.
El calor excesivo puede causar:
Deformación del panel de PVC.
Decoloración de la lámina.
Cambios de brillo superficial.
Patrones decorativos distorsionados.
Daños en la película portadora.
Flujo excesivo de adhesivo.
Para paneles sensibles al calor, puede ser preferible aumentar el tiempo de contacto o modificar otras condiciones del proceso a elevar la temperatura más allá de los límites térmicos del sustrato.
Los fabricantes deberían:
Deje que el rodillo calentado alcance una condición de funcionamiento estable.
Verifique la precisión de la medición de temperatura.
Monitoree los cambios en la temperatura del sustrato.
Verifique que no haya calentamiento desigual en todo el ancho del rodillo.
Registre los ajustes aprobados para cada combinación de lámina y sustrato.
La calefacción estable reduce la variación entre paneles individuales y ayuda a mantener acabados decorativos consistentes.
La presión garantiza que la lámina decorativa haga contacto constante con el panel de la puerta durante la transferencia de calor.
La presión correcta permite que la capa transferida se adhiera uniformemente sin dañar el sustrato.
Cuando la presión del rodillo es demasiado baja, es posible que la lámina no entre en contacto con toda la superficie del panel.
Los defectos típicos incluyen:
Transferencia de patrón incompleta.
Mala adherencia.
Bolsas de aire.
Decoración desigual.
Levantamiento de bordes.
Demasiada presión puede deformar el tablero o dañar la lámina.
Los posibles problemas incluyen:
Marcas de compresión.
Patrones de superficie distorsionados.
Deformación del panel.
Pérdida de brillo superficial.
Desgaste prematuro de los rodillos.
Comience con las condiciones recomendadas por la máquina y el proveedor de papel de aluminio.
Verifique la consistencia del espesor del panel, el paralelismo de los rodillos y la uniformidad del contacto.
Realice una prueba utilizando paneles de puertas representativos, luego ajuste la presión gradualmente mientras monitorea la adhesión y la apariencia de la superficie.
Importante: La presión del cilindro neumático no es la misma que la presión de contacto real en la interfaz del rodillo al panel. La relación depende de la geometría del rodillo, el ancho de contacto, el diseño de la máquina y otros factores.
La velocidad de producción determina cuánto tiempo permanece la lámina decorativa en contacto con el rodillo calentado.
A una longitud de contacto determinada, el aumento de la velocidad reduce el tiempo de contacto.
Una velocidad más alta puede aumentar la producción, pero reduce el tiempo disponible para la transferencia de calor.
Si el tiempo de contacto resulta insuficiente, los fabricantes pueden encontrar una adhesión débil o una transferencia de patrón incompleta.
Una velocidad más baja aumenta el tiempo de contacto, lo que puede mejorar la transferencia en algunas aplicaciones.
Sin embargo, una exposición excesiva puede sobrecalentar sustratos sensibles o dañar las capas decorativas.
Los tres parámetros deben ajustarse como un proceso combinado.
Parámetro | Demasiado bajo | demasiado alto |
|---|---|---|
Temperatura | Transferencia incompleta, adhesión débil. | Daños en la lámina, deformación del panel. |
Presión | Mal contacto, patrones incompletos. | Marcas de compresión, daños en el sustrato. |
Velocidad de producción | Exposición excesiva al calor | Transferencia de calor insuficiente |
Tensión de la lámina | Arrugas, seguimiento inestable. | Problemas de estiramiento, desgarro o seguimiento |
Para una producción repetible, los fabricantes deben establecer configuraciones de proceso aprobadas para cada combinación importante de material de lámina, sustrato y diseño de panel.
Las láminas decorativas están disponibles en diferentes diseños, acabados superficiales y construcciones transferibles.
Elegir una lámina compatible con el sustrato y el método de procesamiento es esencial para lograr resultados confiables.
Los patrones de vetas de madera reproducen la apariencia de las superficies de madera sin necesidad de madera maciza.
Los acabados típicos incluyen:
Veta de madera efecto roble.
Patrones efecto nuez.
Acabados estilo teca.
Texturas de madera claras y oscuras.
Estos acabados se utilizan comúnmente para puertas interiores, paneles de gabinetes, superficies de muebles y materiales de construcción decorativos.
Las láminas de efecto mármol y piedra crean motivos decorativos que recuerdan a la piedra natural.
Se utilizan para paneles de puertas, paneles de pared y superficies de muebles seleccionados donde se requiere una apariencia decorativa consistente.
Los diseños de colores sólidos se utilizan para crear superficies decorativas uniformes.
Las aplicaciones comunes incluyen puertas interiores contemporáneas, tableros de gabinetes y paneles de muebles minimalistas.
Las láminas especiales pueden proporcionar efectos mate, en relieve u otros efectos decorativos.
No todas las láminas son adecuadas para el estampado en caliente. Se debe confirmar la compatibilidad para el sustrato específico, las condiciones de temperatura y la configuración del equipo.
El estampado en caliente y la laminación con película son procesos diferentes de acabado de superficies.
Característica | Estampado en caliente | Laminación de película |
|---|---|---|
Principio fundamental | Transfiere capas decorativas desde un soporte. | Pega una película decorativa al sustrato. |
Película portadora | Generalmente se elimina después de la transferencia. | La película decorativa generalmente permanece adherida |
Controles principales | Calor, presión, tiempo de contacto, liberación. | Sistema adhesivo, presión, temperatura, velocidad. |
Aplicaciones superficiales | Paneles perfilados planos y seleccionados compatibles | Paneles planos y perfilados, según máquina |
Compatibilidad de materiales | Requiere lámina de transferencia adecuada | Requiere película de laminación y adhesivo compatibles. |
El método preferido depende de la apariencia deseada, la forma del sustrato, las propiedades del material y los requisitos de fabricación.
Los defectos de transferencia de calor pueden deberse a configuraciones incorrectas del proceso, materiales inadecuados, contaminación o desalineación del equipo.
La siguiente tabla proporciona una referencia práctica para la solución de problemas.
Defecto | Posible causa | Solución recomendada |
|---|---|---|
pelado de papel de aluminio | Calor insuficiente, mala preparación de la superficie. | Verificar temperatura, limpieza y compatibilidad. |
Transferencia incompleta | Baja temperatura, presión o tiempo de contacto insuficientes | Comprobar calentamiento, contacto y velocidad. |
papel de aluminio arrugado | Tensión o alineación de rodillos incorrecta | Ajustar el seguimiento y la tensión de la web |
burbujas de aire | Contaminación, contacto desigual, aire atrapado. | Limpie el sustrato e inspeccione el contacto del rodillo. |
Distorsión del patrón | Calor excesivo, tensión o estiramiento. | Ajustar la temperatura y el manejo de la web. |
Decoración desigual | Variación de presión o temperatura del rodillo | Verificar el paralelismo de los rodillos y la consistencia del calentamiento. |
Deformación del panel | Exposición térmica excesiva | Reducir el aporte de calor y mejorar el soporte o enfriamiento. |
Fallo en la liberación del transportista | Condiciones de liberación incorrectas | Confirmar los requisitos de liberación de lámina |
El pelado ocurre cuando la capa transferida no se adhiere adecuadamente al panel.
Verifique la contaminación del sustrato, la temperatura, el tiempo de contacto, la presión y la compatibilidad de la lámina.
Si la adhesión parece satisfactoria inmediatamente después de la transferencia pero se deteriora más tarde, realice pruebas adicionales en condiciones representativas de almacenamiento y servicio.
Las arrugas a menudo son el resultado de una tensión inestable de la lámina, un seguimiento incorrecto o un contacto desigual de los rodillos.
Inspeccione el sistema de alimentación de lámina y asegúrese de que la banda entre en la zona de estampado sin pliegues ni tensión excesiva.
Limpie el panel antes de procesar e inspeccione la zona de contacto.
Verifique que el rodillo aplique una presión uniforme en todo el ancho requerido.
Ajuste las condiciones de funcionamiento de acuerdo con el rango de procesamiento recomendado por el proveedor de láminas.
Los paneles de puertas de PVC y WPC pueden requerir diferentes ajustes de proceso debido a la composición del material, la condición de la superficie y el comportamiento térmico.
Los paneles de puertas rígidos a base de PVC pueden ser sensibles a una exposición térmica excesiva.
Los fabricantes deberían considerar:
Resistencia al calor de los paneles.
Limpieza de superficies.
Estabilidad dimensional.
Compatibilidad con láminas y sustratos.
Tiempo de contacto adecuado.
Los paneles de WPC pueden contener harina de madera, cargas minerales y componentes poliméricos, según la formulación.
Sus características superficiales y su respuesta al calentamiento pueden diferir de las de los paneles rígidos de PVC.
Antes de transferir lámina decorativa, los fabricantes deben verificar la planitud del panel, la preparación de la superficie, la compatibilidad de la unión y las condiciones de procesamiento aceptables.
Para los fabricantes que producen sustratos para puertas de WPC, ANDA ofrece una línea de producción de tableros para puertas de WPC para el proceso de fabricación inicial.
Las etapas de extrusión y formación deben producir dimensiones de panel consistentes antes de que el sustrato entre en el proceso de acabado decorativo.
Para el acabado continuo de paneles de puertas, la configuración del equipo juega un papel importante para mantener condiciones de transferencia constantes.
La máquina estampadora en caliente de tableros para puertas de PVC de ANDA está diseñada para la transferencia de patrones decorativos en paneles de puertas de PVC compatibles, paneles de puertas de WPC, tableros de gabinetes, tableros de MDF, tableros de espuma de PVC y otros materiales de paneles adecuados.
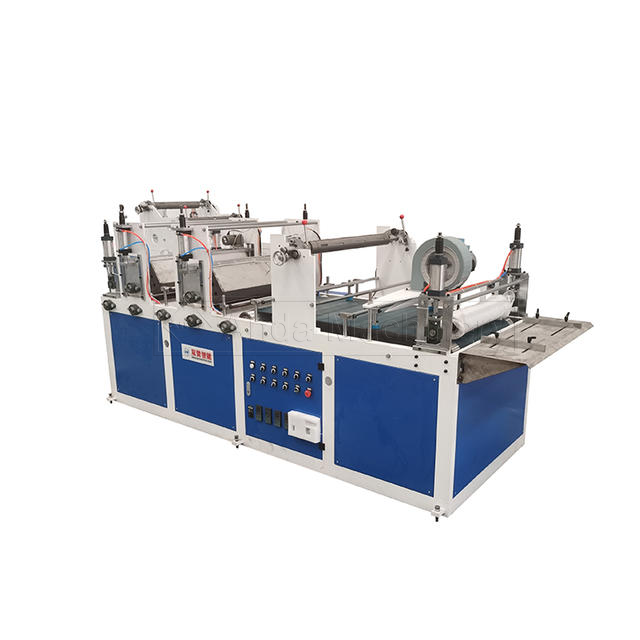
El equipo utiliza un sistema de control de temperatura para gestionar el proceso de estampado en caliente.
El calentamiento estable ayuda a mantener una transferencia constante de láminas decorativas entre los lotes de producción.
La estructura de aplicación de presión proporciona el contacto necesario entre la lámina decorativa y el sustrato.
Los ajustes de presión correctos ayudan a reducir la transferencia incompleta y al mismo tiempo protegen la superficie del panel.
Dependiendo de la configuración de la máquina, el transporte por rodillos de silicona o por cinta apoya el movimiento de los paneles a través del proceso de acabado decorativo.
Las condiciones de funcionamiento deben adaptarse a las dimensiones del panel, las propiedades del material y la lámina seleccionada.
El equipo de estampado en caliente puede instalarse como una etapa de acabado separada o integrarse con operaciones de fabricación compatibles.
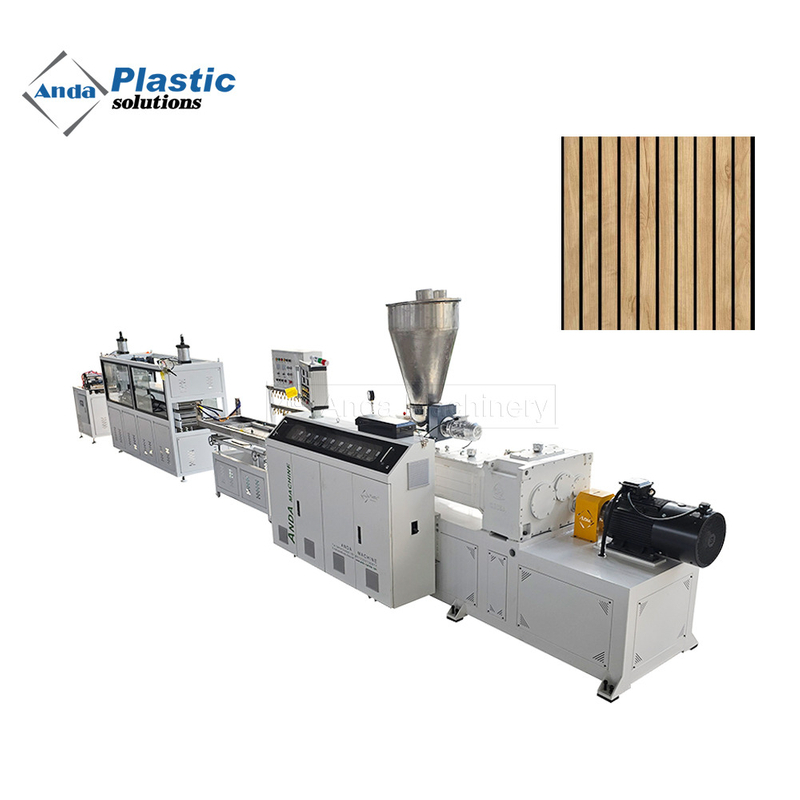
Para una producción decorativa más amplia, algunas configuraciones de la línea de producción de paneles estriados de PVC pueden incluir equipos opcionales de estampado en caliente o laminación.
La idoneidad de la integración en línea depende de la velocidad de producción, la temperatura del panel, las dimensiones del producto y los requisitos de acabado.
Los fabricantes deben inspeccionar tanto el proceso de producción como los paneles terminados.
Etapa de inspección | Principales elementos de inspección |
|---|---|
Antes de estampar | Limpieza de la superficie, planitud del panel, compatibilidad con láminas |
Configuración de la máquina | Temperatura, presión, velocidad y alineación del rodillo. |
Durante la transferencia | Completitud del patrón, arrugas, seguimiento web. |
Después de la transferencia | Adhesión, brillo, distorsión, burbujas. |
control de lotes | Configuración del proceso, lote de materiales, resultados de la inspección. |
Mantener registros de:
Material del sustrato y dimensiones.
Tipo de lámina decorativa y lote de proveedor.
Temperatura de calentamiento y velocidad de producción.
Ajustes de presión.
Condiciones de liberación del transportista.
Resultados de la inspección de calidad.
Estos registros ayudan a los operadores a identificar variaciones en el proceso y reproducir configuraciones de producción exitosas.
No existe una temperatura única adecuada para todos los paneles de puertas de PVC. La configuración correcta depende de la lámina decorativa, la configuración de la máquina, el tiempo de contacto y las características del sustrato. Utilice el rango recomendado por el proveedor de láminas y confírmelo mediante una producción de prueba.
La presión debe ser suficiente para crear un contacto uniforme sin dañar el panel. La configuración correcta de la máquina depende de la geometría del rodillo, el espesor del sustrato, la construcción de la lámina y el diseño del equipo.
Las causas comunes incluyen calentamiento insuficiente, presión inadecuada, limpieza deficiente de la superficie, química inadecuada de la lámina y tiempo de liberación incorrecto.
Sí, los paneles de puertas de WPC compatibles se pueden decorar utilizando láminas y equipos de estampado en caliente adecuados. El proceso debe adaptarse a la formulación del WPC, al estado de la superficie y a la resistencia al calor.
El estampado en caliente transfiere capas decorativas de una película portadora al panel, mientras que la laminación adhiere una película decorativa al sustrato. La elección depende del acabado deseado, la compatibilidad del material y los requisitos de producción.
Mantenga una tensión estable de la banda, una alineación correcta de la lámina y un contacto uniforme con los rodillos. Inspeccione el sistema de alimentación y evite tensión excesiva o desalineación.
Los patrones comunes incluyen vetas de madera, efectos de mármol, efectos de piedra, colores sólidos y otros diseños decorativos disponibles en construcciones de láminas de transferencia compatibles.
La integración puede ser posible dependiendo de las dimensiones del panel, la velocidad de producción, la temperatura del sustrato, la disposición del equipo y los requisitos de acabado. Es necesaria una evaluación técnica antes de configurar un sistema en línea.
El proceso de transferencia de calor del panel de la puerta requiere un control equilibrado de la temperatura, la presión, la velocidad de producción y la compatibilidad de las láminas decorativas.
Una producción exitosa comienza con sustratos limpios y estables, materiales de transferencia adecuados, configuraciones de equipo cuidadosamente ajustadas e inspecciones de calidad constantes.
Para los fabricantes de paneles de puertas de PVC y WPC, un proceso de estampado en caliente configurado correctamente ayuda a lograr acabados decorativos uniformes y, al mismo tiempo, reduce el desperdicio de material evitable y la repetición de trabajos de producción.
¿Busca una solución de estampado en caliente para paneles de puertas?
ANDA Machinery proporciona equipos de estampado en caliente para PVC, WPC y otras aplicaciones de paneles decorativos compatibles.
Comparta las dimensiones de sus paneles, los materiales del sustrato, los requisitos de láminas decorativas y la capacidad de producción con nuestro equipo para discutir una configuración de equipo adecuada.
Comuníquese con ANDA Machinery para consultas técnicas e información sobre equipos.


