 EspañolEspañol

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-28 Origen:Sitio


La fabricación de extrusiones de PVC rígido se enfrenta a una implacable compresión de márgenes. Las tiradas de producción fuera de especificaciones, los desperdicios de arranque y parada y los recortes continuos de perfiles crean una sangría financiera agravante en las fábricas. Muchas instalaciones intentan resolver este problema pasando la chatarra por trituradoras y granuladores estándar. Si bien este equipo reduce con éxito el tamaño físico de la chatarra, crea un nuevo cuello de botella operativo. El triturado grueso resultante no se puede reintroducir sin problemas en las extrusoras de doble tornillo. Alimentar molido grueso junto con resina virgen fina destruye la estabilidad de la masa fundida. Pone en peligro la integridad estructural, arruina el acabado de la superficie y reduce drásticamente la resistencia al impacto del tubo o perfil de PVC final.
Debe cerrar la brecha entre las virutas gruesas y el material listo para producción. La solución requiere una micronización precisa. La implementación de un industrial pulverizador de PVC sirve como eslabón crítico en el reciclaje de circuito cerrado. Transforma el triturado voluminoso e inconsistente en un polvo de PVC uniforme y reutilizable que coincide con las características de flujo exactas de su resina virgen. Este proceso elimina los residuos, estabiliza los parámetros de extrusión y protege sus márgenes de beneficio contra los costos volátiles de las materias primas.
Los granuladores, trituradoras y trituradoras estándar no proporcionan una solución completa para la fabricación de perfiles y tuberías de PVC de circuito cerrado. Un granulador utiliza cuchillas giratorias para cortar piezas de plástico en trozos de 8 a 12 mm. Estos chips poseen una densidad aparente drásticamente diferente en comparación con el polvo de PVC virgen. El polvo virgen es fino, pesado y fluye de forma predecible. El triturado grueso es ligero, irregular y muy propenso a entrelazarse.
Cuando se mezclan virutas gruesas con polvo fino en una tolva de extrusión, se produce una separación física. Las virutas se entrelazan y forman puentes, bloqueando físicamente la entrada de material a la garganta de alimentación. Esto mata de hambre al cilindro del extrusor. Cuando el bloqueo finalmente colapsa, una repentina oleada de material inunda el tornillo. Este constante hambre y aumento crea una presión de fusión errática. La presión errática del material fundido provoca directamente espesores desiguales de las paredes de las tuberías, líneas de soldadura débiles e inestabilidad dimensional en perfiles de ventanas complejos. No se puede ejecutar una línea de extrusión estable con materiales de alimentación inconsistentes.
Un pulverizador soluciona el desajuste de densidad aparente. Su función mecánica exacta es moler gránulos de PVC de 8 a 12 mm hasta obtener un polvo de 500 a 800 micrones. Este rango de tamaño se traduce en malla 20-30, lo que refleja perfectamente las propiedades físicas de la resina de PVC virgen. Una vez pulverizado, el polvo reciclado se mezcla de forma invisible con el material virgen en su mezcladora de alta velocidad.
Un flujo de trabajo de reciclaje interno estándar sigue tres pasos secuenciales distintos. No puede pasar directamente de chatarra grande a polvo fino sin destruir su equipo.
El molino requiere un tamaño de alimentación constante para mantener un rendimiento constante y evitar la sobrecarga del motor principal. Introducir trozos de gran tamaño en un pulverizador atascará instantáneamente los discos abrasivos y activará los disyuntores eléctricos.
Los pulverizadores de disco funcionan según el principio del fresado por fricción de alta velocidad. La cámara de molienda alberga dos discos de acero dentados o dentados. Un disco permanece estacionario, actuando como estator, mientras que el otro gira a altas velocidades, actuando como rotor. El material ingresa al centro de los discos. La fuerza centrífuga empuja el plástico hacia afuera a través del espacio estrecho y ajustable entre los dientes. La intensa fricción corta y muele las virutas de PVC hasta convertirlas en un polvo fino.
Este diseño ofrece distintas ventajas operativas. Requiere un menor gasto de capital inicial en comparación con los complejos molinos de impacto. El mantenimiento sigue siendo sencillo, ya que los operadores solo necesitan monitorear, separar y reemplazar los discos abrasivos planos. Los molinos de discos destacan en el procesamiento de PVC rígido no plastificado (UPVC). Sin embargo, el proceso de alta fricción genera enormes cantidades de calor. El PVC rígido es muy sensible a la temperatura. Por lo tanto, los pulverizadores de disco exigen camisas de refrigeración por agua continuas y robustas alrededor de la cámara de molienda para evitar que el plástico se derrita, manche o queme los discos.
Los turbopulverizadores, a menudo llamados molinos de rotor, se basan en el impacto más que en la fricción. Un rotor central de alta velocidad equipado con pesadas palas de turbina gira dentro de un anillo o criba de molienda dentada. Cuando las virutas de PVC entran en la cámara, las cuchillas giratorias impactan violentamente el material, estrellándolo contra el anillo exterior hasta que las partículas son lo suficientemente pequeñas como para pasar a través de la pantalla de descarga.
Los turbomolinos ofrecen tasas de rendimiento más altas para instalaciones de gran volumen. Las aspas giratorias de la turbina actúan como un enorme ventilador industrial, generando un excelente flujo de aire natural. Este flujo de aire proporciona un enfriamiento natural agresivo, lo que reduce la dependencia de enfriadores de agua externos. Los turbomolinos también producen una distribución del tamaño de partículas más ajustada y consistente. La desventaja es el mayor consumo de energía. El pesado rotor requiere un motor enorme para mantener las RPM bajo una carga pesada. Además, reemplazar las palas individuales de la turbina y equilibrar el rotor es un procedimiento de mantenimiento mucho más complejo que simplemente intercambiar dos discos planos.
| Evaluación | Pulverizadores de discos métricos (fricción) | Pulverizadores turbo (impacto) |
|---|---|---|
| Mecanismo de fresado primario | Cizalla de alta velocidad entre discos dentados | Impacto violento contra un disco abrasivo |
| Requisitos de refrigeración | Alto (Requiere una camisa robusta de agua fría) | Moderado (alto enfriamiento por flujo de aire natural) |
| Gasto de capital inicial | Más bajo | Más alto |
| Complejidad del mantenimiento | Simple (reemplazo de disco y separación) | Complejo (Reemplazo de palas y balanceo de rotores) |
| Aplicación ideal | Chatarra de perfiles y tuberías de UPVC estándar | Operaciones de alto volumen y servicio continuo |
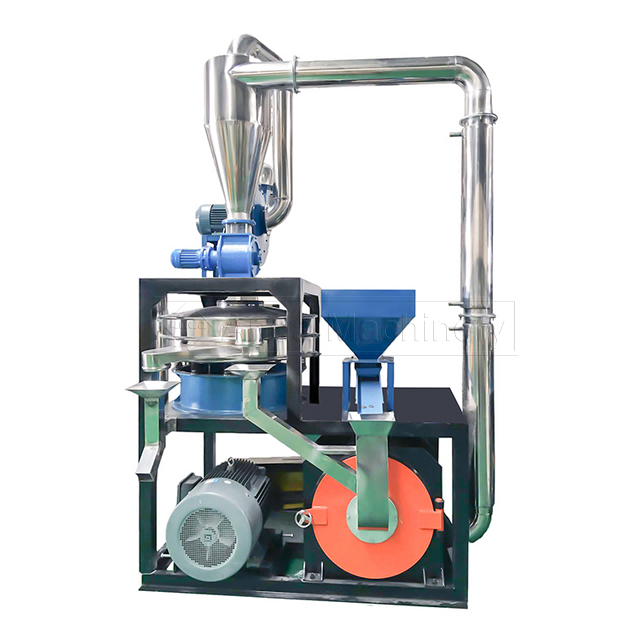
Seleccionar el tamaño de máquina correcto requiere datos precisos sobre la generación diaria de desechos. Calcule su rendimiento requerido dividiendo su volumen total de chatarra semanal por las horas de operación de pulverización planificadas. Si genera 5000 kg de chatarra por semana y planea hacer funcionar el molino durante 10 horas a la semana, necesita una máquina capaz de producir una producción real de 500 kg/h.
Preste especial atención al consumo energético específico, medido en kWh/kg. Esta métrica dicta sus gastos operativos continuos. Nunca sobredimensione el motor principal sólo para tener capacidad adicional. Los motores eléctricos funcionan con mayor eficiencia cerca de su carga nominal máxima. Hacer funcionar un enorme pulverizador de 1000 kg/h a sólo el 30% de su capacidad desperdicia enormes cantidades de electricidad, destruyendo el retorno financiero de sus esfuerzos de reciclaje. Haga coincidir perfectamente el tamaño del motor con sus necesidades de producción reales.
El cloruro de polivinilo es increíblemente sensible al calor. Superar determinados umbrales de temperatura provoca problemas de producción catastróficos. El material se quemará, decolorará y degradará. Peor aún, la quema de PVC libera gas ácido clorhídrico (HCl). Este gas plantea graves riesgos respiratorios para los operadores y corroe rápidamente los componentes de acero del equipo de molienda, los conductos y las extrusoras posteriores.
La gestión térmica eficaz no es negociable. Mientras que algunas fábricas básicas dependen únicamente del enfriamiento por aire, el procesamiento de PVC rígido requiere un enfoque de enfriamiento dual. El estándar de la industria utiliza una camisa de agua enfriada que rodea la cámara de molienda combinada con un sistema de aire de tiro inducido. La camisa de agua extrae el calor del estator estacionario, mientras que el ventilador de tiro inducido extrae aire ambiente a través de la cámara de molienda, enfría el material a medida que muele y lo transporta neumáticamente al ciclón.
Moler plástico no es una ciencia exacta; un molino siempre producirá una mezcla de polvo fino y hojuelas ligeramente grandes. Debe controlar la distribución final del tamaño de las partículas antes de que el material llegue a sus silos de extrusión. Para el control de calidad es obligatorio un tamiz vibratorio integrado o un tamiz giratorio.
Este tamiz se encuentra directamente debajo del separador ciclónico. Actúa como un guardián físico. El polvo que cumple con su requisito de malla 20-30 pasa a través de la criba y cae en la estación de ensacado o en la línea de transporte neumático. Las partículas de gran tamaño quedan atrapadas en la pantalla. Un mecanismo de retroalimentación neumática de circuito cerrado aspira inmediatamente estas escamas de gran tamaño y las transporta de regreso a la cámara de molienda principal para volver a molerlas. Esto garantiza que ningún material grueso llegue nunca a sus extrusores y provoque inestabilidad en la fusión.
Las piezas de desgaste dictan su programa de mantenimiento y el tiempo de actividad de la máquina. La tasa de desgaste de los discos abrasivos o de las palas de las turbinas depende en gran medida del contenido de relleno de carbonato de calcio (CaCO3) en los desechos de PVC. Los tubos con alto contenido de relleno actúan como papel de lija líquido dentro de la cámara de fresado. Desgastan rápidamente las hojas de acero estándar. Si procesa chatarra con alto contenido de relleno, debe especificar discos de aleación endurecidos, tratamientos térmicos especializados o recubrimientos de carburo de tungsteno para extender la vida útil de sus piezas de desgaste.
Evaluar diseños de máquinas en función del acceso de mantenimiento. Cuando las hojas se desafilan, el rendimiento disminuye y el calor por fricción aumenta. Debes cambiarlos rápidamente. Los diseños de apertura tipo almeja permiten que un solo operador desenganche y abra toda la cámara de molienda en minutos. Los diseños más antiguos se basan en placas frontales atornilladas que requieren llaves de impacto pesadas, polipastos y horas de trabajo sólo para exponer los discos abrasivos. Elija diseños que minimicen el tiempo de inactividad por mantenimiento y reduzcan la fatiga del operador.
| Tarea de mantenimiento | Frecuencia | La acción requerida |
|---|---|---|
| Inspeccionar el espacio de molienda | A diario | Compruebe la holgura entre el rotor y el estator. Ajústelo si el rendimiento disminuye. |
| Comprobar el flujo de refrigeración por agua | A diario | Verifique la temperatura del enfriador y asegúrese de que no haya obstrucciones en la camisa de agua. |
| Limpiar el tamiz giratorio | Semanalmente | Retire las escamas de gran tamaño atrapadas para mantener la clasificación adecuada del polvo. |
| Inspeccionar las correas de transmisión | Mensual | Verifique la tensión y el desgaste. Reemplácelo si se deshilacha para evitar deslizamientos. |
| Reemplace los discos abrasivos | 500 - 1500 horas | Cambie los discos desafilados. La frecuencia depende en gran medida del contenido de relleno de CaCO3. |
Un sistema de fresado moderno es un instrumento de precisión, no una tosca trituradora. La alimentación manual depende de que un operador mire fijamente un amperímetro y ajuste un dial. Si alimentan material demasiado rápido, el motor principal se sobrecarga y dispara el interruptor, provocando un atasco masivo que lleva horas solucionar. Si alimentan demasiado lento, se pierde rendimiento y se desperdicia electricidad.
Necesita un sistema de control basado en PLC. El PLC vincula automáticamente la velocidad del alimentador vibratorio al consumo de amperaje del motor de molienda principal. Si el motor principal encuentra un lote de material difícil y el amperaje aumenta, el PLC desacelera instantáneamente el alimentador. A medida que el motor libera la carga y los amperios caen, el alimentador vuelve a acelerar. Esta automatización de circuito cerrado evita atascos de material, maximiza el rendimiento y garantiza una calidad constante del polvo sin supervisión humana constante.
Una línea de pulverización completa requiere un espacio físico importante. No estás simplemente instalando un molino. Usted está instalando la cámara de molienda principal, un separador ciclónico masivo, un tamiz giratorio, una cámara de filtros de chorro pulsado y los conductos neumáticos asociados.
Evalúe su plano de planta antes de comprar. Las configuraciones de diseño vertical apilan el ciclón y el tamiz directamente encima de la estación de ensacado. Esto ahorra un valioso espacio pero requiere techos altos de fábrica. Los diseños horizontales distribuyen los componentes por el suelo, lo que requiere menos espacio vertical pero ocupa más espacio. Planifique la instalación para que se integre sin problemas en su instalación de extrusión existente sin interrumpir el tráfico de montacargas ni los flujos de trabajo actuales de manipulación de materiales.
El metal atrapado es la causa principal de fallas catastróficas del pulverizador. Un solo perno perdido, un tornillo caído o un trozo de alambre para balas mezclado con la chatarra romperán instantáneamente los discos abrasivos de alta velocidad. Esto causa miles de dólares en daños y detiene su operación de reciclaje durante días mientras espera piezas de repuesto.
Debe exigir la inclusión de separadores magnéticos en línea. Instale imanes de cajón de alta intensidad o detectores de metales electrónicos en la cinta transportadora o en la línea de alimentación neumática inmediatamente antes de la entrada del pulverizador. Esta simple adición actúa como una póliza de seguro obligatoria para su cámara de molienda.
El fresado de PVC genera polvo ultrafino. Si no se gestiona, este polvo cubre el suelo de su fábrica, arruina los cojinetes de la maquinaria cercana y crea un riesgo respiratorio grave para su personal. Las bolsas filtrantes de tela estándar son totalmente inadecuadas para las operaciones de molienda industrial.
Debe instalar separadores ciclónicos de alta eficiencia combinados con colectores de polvo con sistema de mangas de chorro pulsado. El ciclón deja caer el polvo pesado en el tamiz, mientras que la cámara de filtros captura los finos microscópicos suspendidos en el aire. Además, los entornos de molienda cerrados presentan riesgos de explosión de polvo combustible. Asegúrese de que su sistema de recolección de polvo cumpla con las regulaciones locales ATEX o NFPA, utilizando una conexión a tierra adecuada, medios filtrantes antiestáticos y paneles de ventilación contra explosiones cuando lo requieran los códigos de incendio locales.
Los pulverizadores de plástico de alta velocidad generan niveles de ruido extremos. El sonido de las cuchillas de acero rompiendo PVC rígido a 3600 RPM a menudo supera los 90-100 decibeles. La exposición prolongada causa daños auditivos permanentes al personal de planta.
No instale una máquina desnuda en medio de una sala de extrusión silenciosa. Evaluar la necesidad de cerramientos insonorizados. Los gabinetes de acero de gran espesor revestidos con espuma acústica reducen drásticamente la producción de decibelios. Instale soportes amortiguadores de vibraciones debajo del bastidor de la máquina para evitar que el ruido de baja frecuencia atraviese el piso de concreto. Hacer cumplir el EPP obligatorio, incluida la protección auditiva de grado industrial, para todos los operadores que trabajan cerca del equipo.
La integración de nuevos sistemas de reciclaje a menudo crea fricciones con el personal del piso. Los operadores odian los equipos que son difíciles de calibrar. La tarea más frustrante en un pulverizador tradicional es establecer el espacio entre los discos abrasivos. Llegar al interior de una cámara estrecha y sucia con galgas de espesores para realizar microajustes es un proceso doloroso y que requiere mucho tiempo.
Puede superar esta curva de aprendizaje invirtiendo en equipos modernos. Se recomiendan pulverizadores equipados con diales de ajuste de espacio externos. Estos sistemas permiten al operador girar un volante calibrado en el exterior de la máquina para apretar o aflojar el espacio de molienda. Esto elimina la molestia de las complejas calibraciones internas, reduce el tiempo de mantenimiento de horas a minutos y garantiza que los operadores realmente realicen los ajustes necesarios para mantener la calidad del polvo.
Los gerentes de adquisiciones deben dejar de lado las afirmaciones de marketing y centrarse en realidades mecánicas. Utilice esta lista de verificación de estilo booleano al evaluar cotizaciones de proveedores para asegurarse de comparar sistemas industriales equivalentes.
Cuando reduzca su lista de proveedores, obligue a los fabricantes a responder estas tres preguntas principales durante el proceso de cotización:
Un pulverizador industrial no es un accesorio opcional para las modernas instalaciones de extrusión. Es un activo obligatorio para lograr una fabricación sin residuos. Al convertir el triturado grueso e inutilizable en un polvo fino de malla 20-30, usted protege sus márgenes de ganancias contra los precios volátiles de la resina virgen y elimina la inestabilidad de extrusión causada por los granuladores estándar.
Al seleccionar equipos, haga coincidir la tecnología con su realidad operativa específica. Elija pulverizadores de disco para desechos de tuberías rígidas estándar con necesidades de rendimiento moderadas, ya que ofrecen un menor gasto de capital y un mantenimiento más sencillo. Opte por turbomolinos si ejecuta operaciones de alto volumen y trabajo continuo que exigen un rendimiento máximo y una refrigeración natural agresiva.
R: El tamaño ideal suele ser de malla 20 a 30, lo que se traduce en 500 a 800 micrones. Este tamaño de partícula específico se asemeja mucho a la densidad aparente de la resina de PVC virgen. Hacer coincidir el tamaño de la malla garantiza una mezcla perfecta, evita la formación de puentes en la tolva y mantiene una presión de fusión constante dentro del cilindro del extrusor.
R: Sí, puede procesar fácilmente desechos con alto contenido de relleno. Sin embargo, la carga de carbonato de calcio (CaCO3) es muy abrasiva. Para procesar este material se necesitan discos abrasivos endurecidos y resistentes al desgaste o recubrimientos de carburo de tungsteno. Las hojas de acero estándar se desgastarán rápidamente, lo que provocará mayores costos de mantenimiento y tiempo de inactividad.
R: El PVC se quema cuando supera su punto de degradación térmica. Esto sucede debido al exceso de calor por fricción dentro de la cámara de molienda. La refrigeración por agua inadecuada, el flujo de aire obstruido o el funcionamiento con cuchillas de molienda desafiladas aumentan drásticamente las temperaturas internas. Cuando el PVC se quema, libera gas corrosivo de ácido clorhídrico (HCl).
R: La diferencia radica en el tamaño final de las partículas. Los granuladores utilizan cuchillas giratorias para cortar piezas de plástico grandes en astillas gruesas de 8 a 12 mm. Los pulverizadores toman esas virutas y utilizan molienda por fricción o impacto para triturarlas hasta obtener un polvo fino submilimétrico adecuado para la extrusión directa.
R: Los intervalos de reemplazo dependen completamente de las horas de funcionamiento y de la abrasividad del material. Para el PVC rígido estándar, los discos suelen durar entre 500 y 1500 horas. El procesamiento de chatarra con relleno con alto contenido de carbonato de calcio llevará esa vida útil hacia el extremo inferior del espectro, lo que requerirá reemplazos más frecuentes.
R: Sí, se recomienda encarecidamente un enfriador de agua industrial exclusivo. El agua del grifo a menudo carece de la temperatura constante necesaria para enfriar la máquina de forma eficaz. Un enfriador mantiene la camisa de agua a una temperatura óptima, evitando que el PVC se sobrecaliente, se degrade o se decolore durante el proceso de molienda de alta fricción.


